Eine Pulverbeschichtung kann Effektpigmente auf drei Arten aufnehmen, wobei die drei Verfahren nicht an derselben Stelle versagen. Trockenmischen ist die kostengünstigste Methode und trennt die Pigmente elektrostatisch. Beim Binden wird das Pulver erhitzt, bis die Flocken an den Partikeln haften bleiben. Extrusion schützt die Oberfläche, indem sie den Effekt zerstört. Die Beladung bestimmt den Umfang: Etwa 10 % funktionieren im Labor, etwa 3 % überstehen die Produktion.
Drei Wege, Effektpigmente in ein Puder zu verwandeln
Eine Pulverbeschichtung ist keine Flüssigkeit mit darin gelöstem Pigment. Sie besteht aus trockenen Harzpartikeln, wobei das Pigment ein separater Feststoff ist, der mit den Partikeln transportiert wird. Die zentrale Designfrage ist die Position des Pigments relativ zum Harzpartikel, und es gibt nur drei Möglichkeiten: Es kann lose zwischen den Partikeln liegen, an deren Oberflächen haften oder in ihnen eingebettet sein.
| Route | Wo die Flocke liegt | Dokumentierter Fehler | Wiederverwendbares zurückgewinnen? |
| Trockenmischung | Locker, zwischen den Harzpartikeln | Entmischung im elektrostatischen Feld; fleckige Flächen; Ablagerungen an der Kanone | No — Verschiebungen des Pigmentverhältnisses |
| Bindung | Haftet an der Partikeloberfläche | Kosten und Durchsatz; verhält sich bei Tribo-Aufladung schlecht. | Im Allgemeinen ja |
| Extrusion | Im Inneren des Partikels eingebettet | Das Blutplättchen selbst wird beim Extrudieren oder Mahlen zerstört. | Ja |
Die letzte Spalte ist für die meisten Projekte ausschlaggebend und wird von Käufern üblicherweise zuletzt abgefragt. Die Rückgewinnung von Sprühnebel ist beim Pulverbeschichten keine Nebensache. Sie ist der Grund für die wirtschaftliche Wettbewerbsfähigkeit des Verfahrens. Daher ist ein Verfahren, das die Rückgewinnung des Sprühnebels ungenutzt lässt, kein geringfügiger Kompromiss. Es bedeutet eine Änderung der Betriebskosten der Anlage.
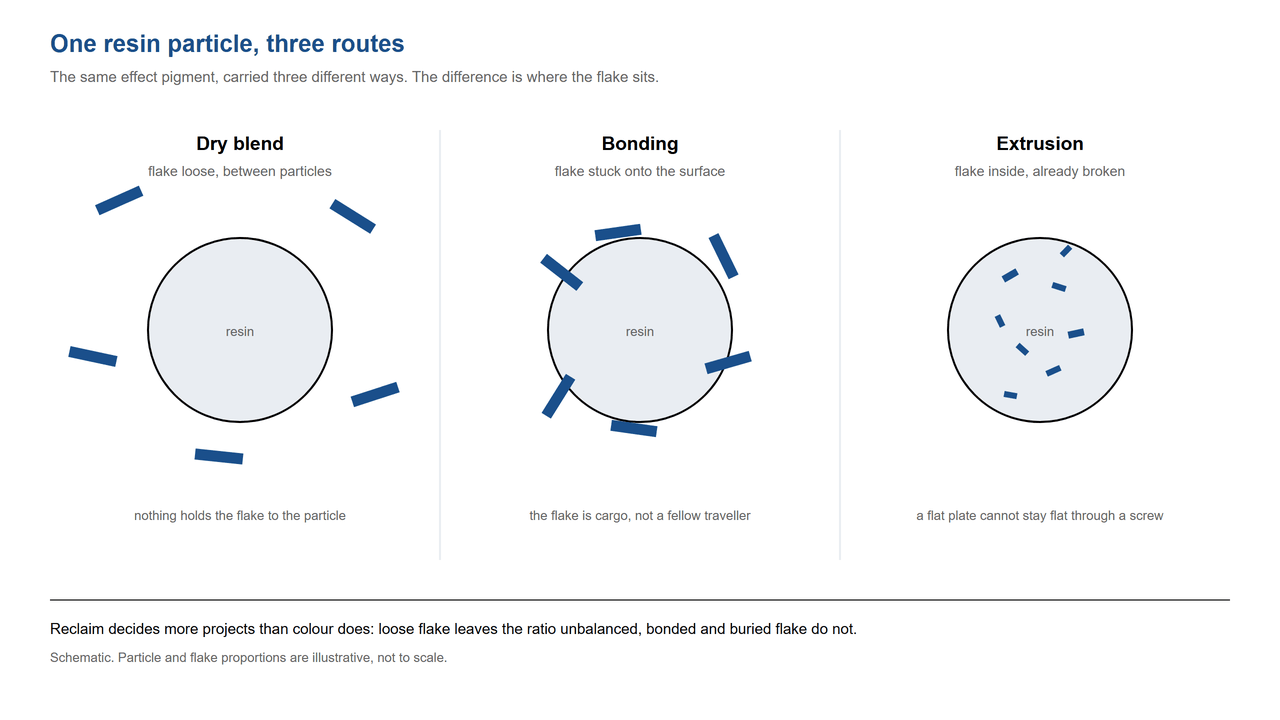
Ein Harzpartikel, drei Wege. Links: Das Partikel liegt lose zwischen den Partikeln und kann sich lösen. Mitte: Das Partikel haftet an der Oberfläche und wird von ihr mitgerissen. Rechts: Das Partikel befindet sich im Inneren und ist bereits auf dem Weg dorthin zerbrochen.
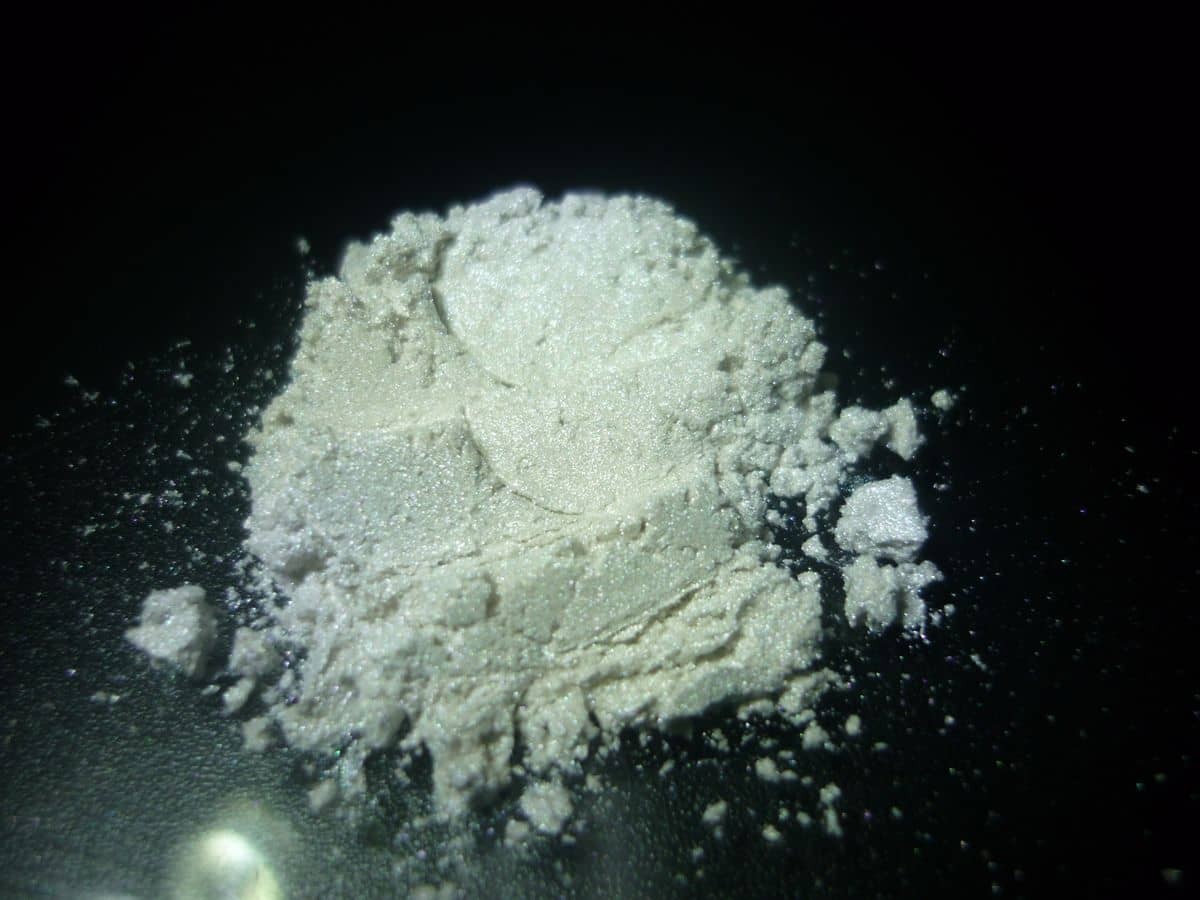
Ein feines Perlmuttpulver. Beim Pulverbeschichten müssen die Plättchen die Extrusion überstehen und im ausgehärteten Film flach liegen.
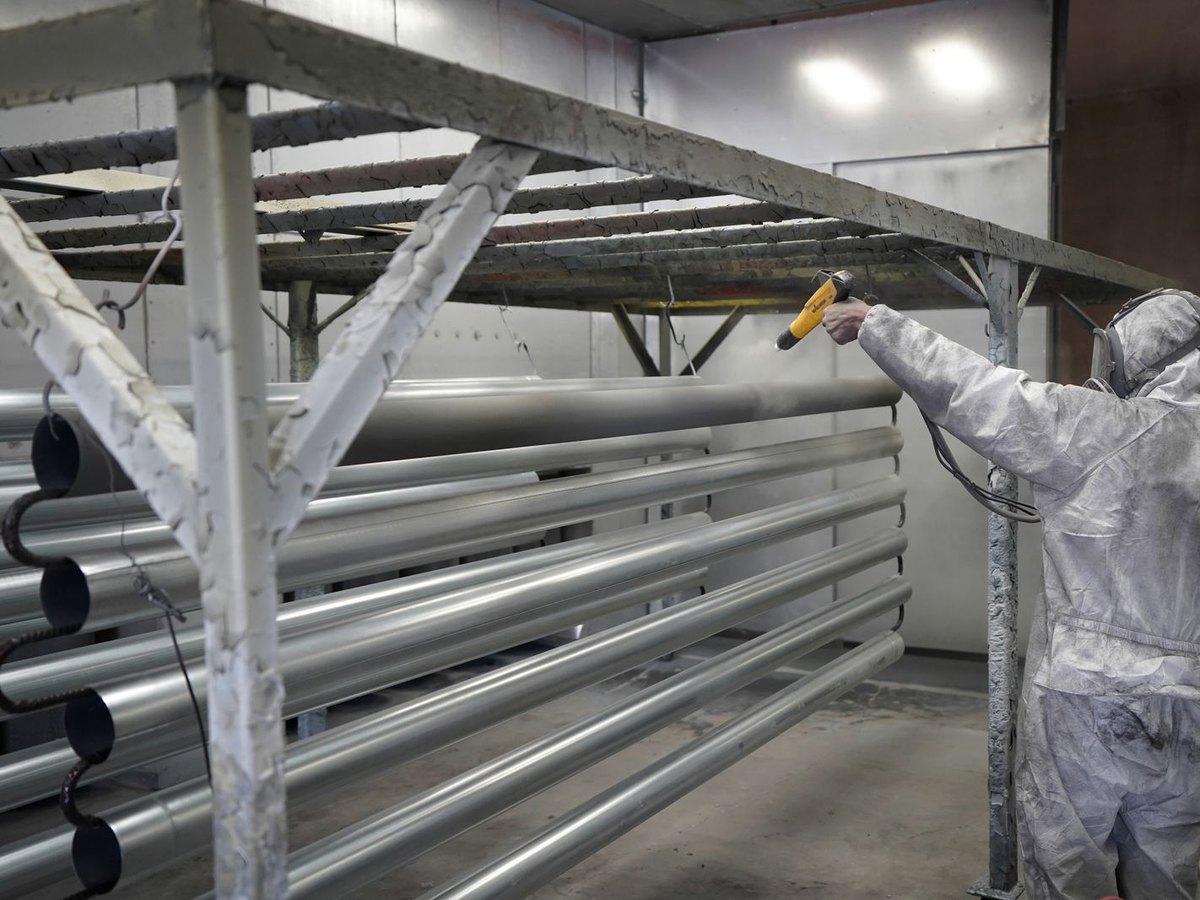
Eine Pulverbeschichtungskabine, keine Nasslackieranlage. Die Pistole befüllt das Werkstück mit Pulver, und es ist geerdet, sodass sich der Film auf dem Metall und nicht auf dem Gestell bildet.
Pulverbeschichtete Aluminiumpfosten an einer Glasfassade. Die Farbe ist in der Folie enthalten, und diese muss sie über Jahre hinweg durch Sonneneinstrahlung bewahren.
Beim Trockenmischen trennen sich die Bestandteile, und das Rückgewinnungsprodukt ist dort zu sehen, wo man es sieht.
Der Mechanismus ist elektrischer, nicht mechanischer Natur. Glimmerbasierte Effektpigmente sind vergleichsweise reaktionsträge und nehmen im Gegensatz zu Harzpartikeln keine Ladung auf. Im elektrostatischen Feld reagieren die beiden Partikelpopulationen unterschiedlich und driften auseinander, bevor sie das Bauteil erreichen. In Fachartikeln wird dies als übermäßige Trennung aufgrund des Kontrasts der elektrischen Eigenschaften zwischen dem Basispulver und den Effektpigmenten beschrieben [1].
Die Trennung ist auf flachen Oberflächen als fleckige Verteilung sichtbar, ebenso an der Pistole, wo sich trockenes Mischmaterial an den Bauteilen ablagert und schließlich einen Klumpen auf die Oberfläche spritzt [1]. Metallanteile verschlimmern das Problem: Ab etwa 5 % Aluminium kann das Auftragverhalten beeinträchtigt werden, und freies Metallpigment kann den Pulverschlauch von der Pistole zurück zum Venturi beschichten, wodurch das Pulver keine Ladung mehr aufnimmt [1].
Das kostspielige Symptom ist das Rückgewinnungspulver. Da sich die beiden Materialien beim Sprühen trennen, weist das Pulver, das das Werkstück verfehlt, nicht mehr dasselbe Pigment-Harz-Verhältnis auf wie das ursprünglich aufgetragene Pulver. Das Rückgewinnungspulver hat somit ein anderes Verhältnis, was zu einer anderen Farbe und einem anderen Erscheinungsbild führt und es als Nachbeschichtung nahezu unbrauchbar macht [1]. Der große wirtschaftliche Vorteil der Pulverbeschichtung – dass der Sprühnebel zurückgewonnen werden kann – geht damit praktisch verloren.
Die Übertragungseffizienz macht die Kosten deutlich. Bei optimierter Erdung, Vorrichtung und Liniendichte haften typischerweise über 70 % des Frischpulvers am Untergrund. Ein zu hohes Verhältnis von Recycling- zu Frischpulver führt zu einem Rückgang dieses Wertes, da der Sprühnebel einen höheren Anteil an Feinanteilen mit verändertem Aufladungsverhalten enthält. Die sichtbaren Folgen sind vielfältig: geringeres Eindringen in Vertiefungen, schlechterer Verlauf und Unterschreitung des Mindestfilms [2]. Hersteller empfehlen zudem, den aufgefangenen Sprühnebel vor der Wiedereinführung durch ein Sieb mit einer Maschenweite von ca. 150 μm zu sieben [2].
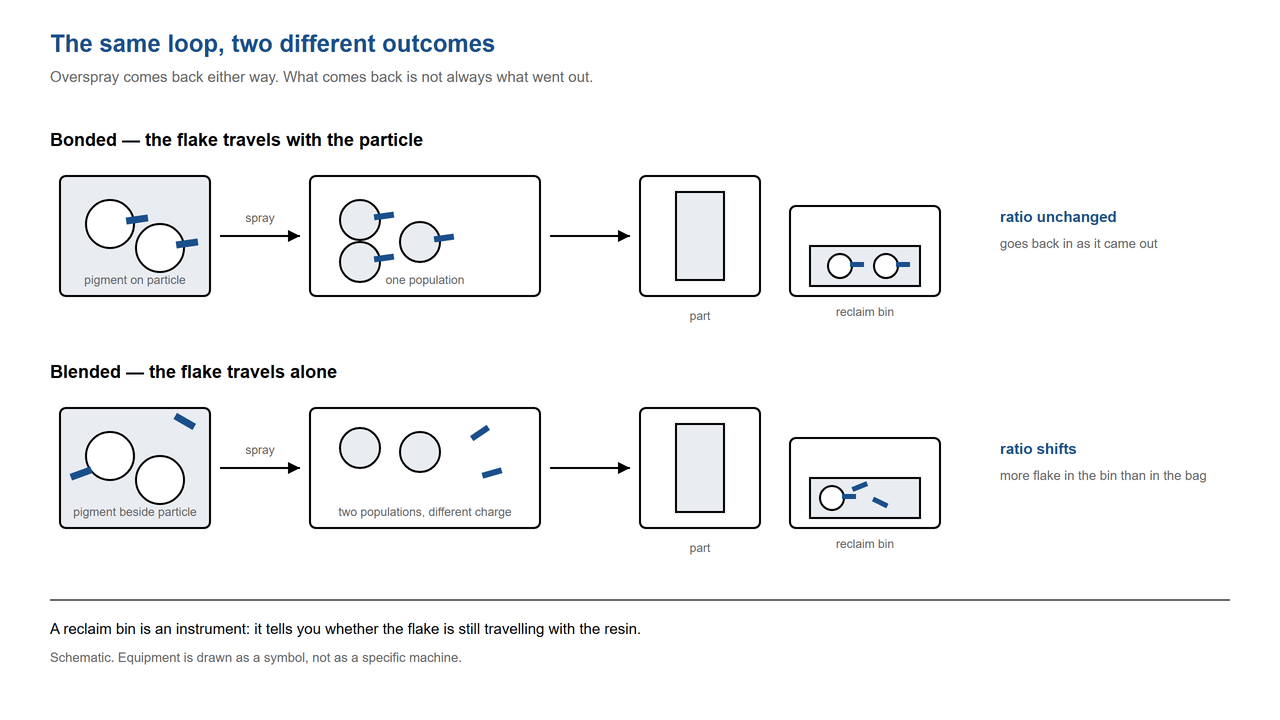
Derselbe Kreislauf, zwei Ergebnisse. Wenn die Flocke mit dem Partikel wandert, kehrt das Rückgewinnungsmaterial im gleichen Verhältnis zurück, in dem es gegangen ist. Wenn sie lose wandert, sammelt sich langsam Flocke im Behälter an und die Farbe verändert sich.
Es gibt einen Grund, warum diese Methode weiterhin angewendet wird, und dieser sollte klar dargelegt werden: Trockenmischen ist die kostengünstigste Methode zur Herstellung von Metallic- oder Perlglanzpulvern. Es wird nach wie vor für Kleinserien ohne Rückgewinnung, für Rezepturen mit sehr geringen Zusätzen und für Bauteile eingesetzt, bei denen Farbe und Aussehen nicht entscheidend sind [1]. Wenn Ihre Produktionslinie Rückgewinnung vorsieht und Ihr Kunde die Farbe prüft, ist diese Kombination ungeeignet.
Die Wahl des Feinheitsgrades beeinflusst all dies. Grobere Flocken erzeugen mehr Glanz und lassen sich leichter durch das Trägersystem transportieren, wirken aber bei ungleichmäßiger Ausrichtung fleckig; feinere Flocken verteilen sich gleichmäßiger und erzeugen einen sanfteren, ruhigeren Effekt. Wenn Sie sich noch zwischen verschiedenen Marken entscheiden müssen, gilt dieselbe Logik, die auch für die Wahl des Feinheitsgrades gilt. Partikelgrößenauswahl für Effektpigmente Das gilt auch für flüssige Systeme, allerdings mit einer Ergänzung: Bei einem Pulver ist die grobe Flocke ebenfalls die Fraktion, die ein Zyklon am ehesten aus dem Rückgewinnungsgut ausscheidet [2].
Die Bindung verbindet die Flocke mit dem Partikel
Durch die Bindung wird die Trennung aufgehoben, indem die Möglichkeit zur Trennung eingeschränkt wird. Das Pulver und das Pigment werden vermischt und anschließend auf eine Temperatur erhitzt, die hoch genug ist, um die Oberfläche der Harzpartikel zu erweichen, sodass sich das Pigment an sie bindet [3]. Die Flocke ist nun kein unabhängiges Element mehr, sondern Teil eines Partikels, das bereits weiß, wie es sich aufladen kann.
Der optische Vorteil geht über die Rückgewinnung hinaus. Sobald die Flocken auf der Partikeloberfläche verteilt sind und der Film nivelliert ist, lagern sich die Plättchen nahezu parallel zur Beschichtungsoberfläche ab. Diese Ausrichtung führt zu einem besonders sauberen Ergebnis [4]. Dies entspricht den physikalischen Gesetzen, die auch in Flüssigkeiten gelten: Eine Störung der Plättchenausrichtung verändert nicht nur den Eindruck, sondern auch die gemessene Farbe [5]. Deshalb ist es wichtig, die Interferenz selbst zu verstehen, bevor man über die Beladung diskutiert. Dünnschichtinterferenz Ein einwandfreies Lesen ist nur möglich, wenn die Platten flach sind und in dieselbe Richtung zeigen.
Die Kosten sind real und werden selten im selben Atemzug mit den Vorteilen genannt. Die Verklebung eignet sich gut für die Koronaaufladung, ist aber für die Tribo-Aufladung ungeeignet und das Verfahren ist teurer als das Trommeln von Pigmenten zu Pulver [3]. Sie verändert auch die Zusammensetzung des Recyclingmaterials: In den von Pulverherstellern veröffentlichten Zusammensetzungskategorien bergen verklebte und kinetische Produkte ein geringes bis mittleres Qualitätsrisiko beim Recycling, während Mischprodukte ein hohes Risiko aufweisen und nur mit Vorsicht zum Recycling empfohlen werden [2].
Eine Behauptung ist falsch. Beschichtete Aluminiumflocken sind keine gebundenen Flocken. Aluminium für Trockenmischungen ist üblicherweise aus Sicherheitsgründen mit einer anorganischen oder organischen Beschichtung versehen. Diese Beschichtung hat jedoch nur einen geringen Einfluss auf das elektrische Verhalten, wenn das Pigment als Trockenmischung verwendet wird. Sie schützt die Herstellung und Handhabung des reinen Aluminiums – was dem Pulverhersteller, nicht aber dem Anwender zugutekommt [1]. Wenn Ihnen ein Lieferant beschichtete Flocken als direkte Zutat für die Bindung anbietet, erfüllt die Beschichtung nicht die versprochene Funktion.
Extrusion schützt das Erscheinungsbild, indem sie den Effekt zerstört.
Die Extrusion löst das Trennungsproblem an der Wurzel, da das in das Harz eingearbeitete Pigment im Inneren des Partikels eingeschlossen ist und sich nicht davon lösen kann. Es kommt zu keiner Trennung, es lagert sich nichts an der Spritzpistole ab, und das Rückgewinnungsverfahren funktioniert einwandfrei. Deshalb ist die Extrusion das Standardverfahren für Volltonfarben und deshalb versuchen Formulierer weiterhin, es auch für Effektfarben nutzbar zu machen.
Hier zeigt sich der Nachteil. Die Schichtstruktur metallischer oder perlmuttartiger Pigmente wird bei den Extrusions- oder Mahlvorgängen zur Herstellung von Pulverbeschichtungen zerstört, was zu einem verminderten Glanz führt [3]. Ein Flockenmuster funktioniert, weil es ein flaches, parallelseitiges optisches Element ist; wird es zerbrochen, ist dieses Element nicht mehr vorhanden, sondern nur noch ein farbiges Partikel. Die Umstellung der Industrie auf Trockenmischung und -verklebung war genau darauf zurückzuführen [3].
Die Beladung ist der zweite Teil der Geschichte und erklärt eine Lücke, die jeden Formulierer frustriert, der jemals die Produktion vergrößert hat. Bei Einzelanwendungen oder unter Laborbedingungen können Pigmentkonzentrationen von bis zu etwa 10 % oder mehr verwendet werden. Im kommerziellen Maßstab ist die Konzentration auf etwa 3 % begrenzt, und darüber hinaus treten die dokumentierten Probleme auf: Verstopfung der Spritzpistole und Ablagerungen an der Düse, fleckige Oberflächen und Farbtrennung [3]. Eine Testformulierung mit 8 % ist keine fertige Rezeptur, sondern eine Demonstration.
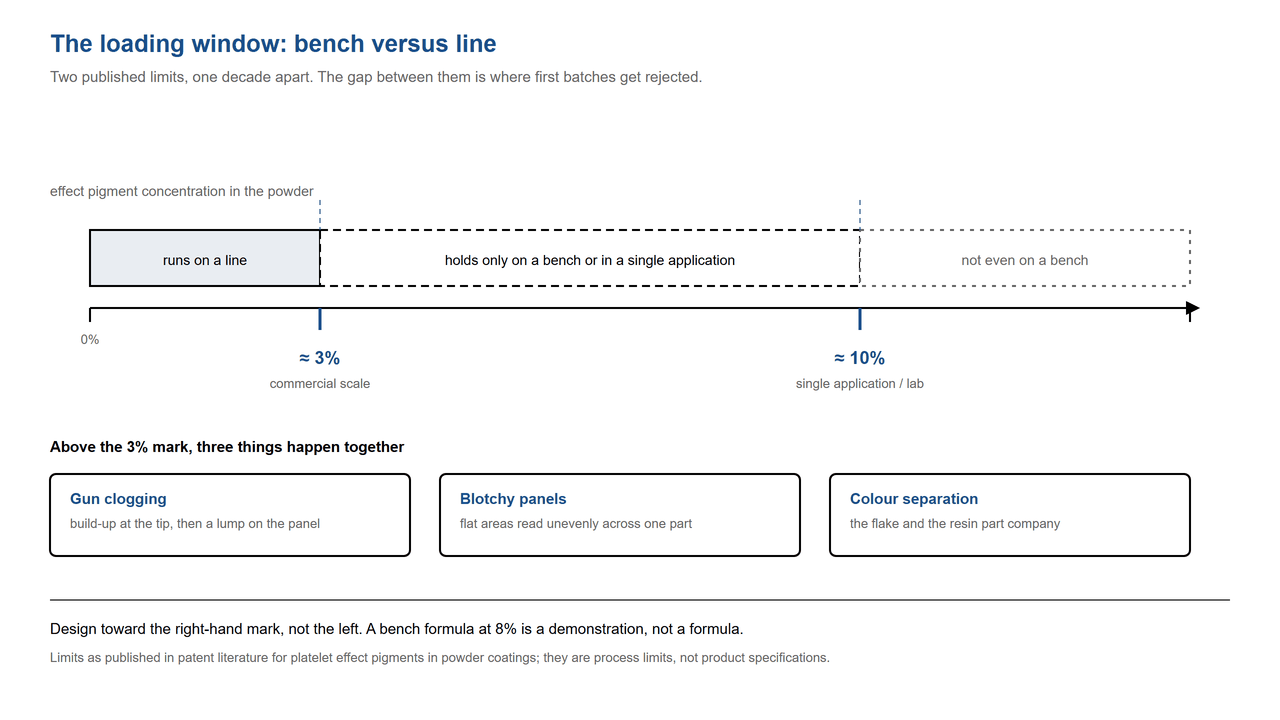
Eine Achse, zwei Markierungen. Bei etwa 10 % der Ergebnisse liefert ein Versuchsaufbau keine enttäuschenden Ergebnisse mehr. Bei etwa 3 % der Ergebnisse verstopft eine Produktionslinie nicht mehr. Der Abstand zwischen diesen beiden Markierungen ist die häufigste Ursache für eine fehlerhafte erste Charge.
Was in die Angebotsanfrage gehört
Alles oben Genannte lässt sich in einen einzigen Satz zusammenfassen, den Sie in eine Anfrage einfügen können. Schreiben Sie ihn auf und senden Sie ihn mit der Farbangabe: Geben Sie das Herstellungsverfahren an – Trockenmischung, Verklebung oder Extrusion – und teilen Sie mit, ob Sprühnebel aufgefangen wird. Diese beiden Faktoren entscheiden darüber, welche Qualitätsstufe überhaupt in Frage kommt, und keiner von ihnen ist eine Eigenschaft des Pigments. Es sind Eigenschaften Ihrer Produktlinie.
Arbeiten Sie dann in eine Richtung. Beginnen Sie mit der Frage der Materialrückgewinnung, denn diese ist die einzige, die später nicht vernachlässigt werden darf: Wenn Materialrückgewinnung anfällt und die Farbe eine Rolle spielt, scheidet Trockenmischen aus, und es geht um die Abwägung zwischen Haftung und einer Extrusionsqualität mit geringerer Wirkung. Legen Sie als Nächstes die maximale Beladung anhand Ihres realen Prozesses und nicht anhand von Prüfständen fest – die oben genannten 3 % sind ein dokumentierter kommerzieller Grenzwert, kein Zielwert für die Konstruktion. Wählen Sie erst dann eine Partikelgrößenklasse und wählen Sie diese anhand der gewünschten Wirkung aus der tatsächlichen Betrachtungsentfernung des Bauteils.
Wir möchten klarstellen, was wir in dieser Wertschöpfungskette liefern. Wir stellen Effektpigmente für drei verschiedene Herstellungsverfahren her: Perlglanzpigmente auf natürlichem Glimmer, auf synthetischem Glimmer und auf Borosilikatglas sowie Pigmente mit metallischem Glanz und Aluminiumanteil. Da wir kein gebundenes Pulver anbieten, beschreiben wir auch kein Bindungsverfahren, als wäre es unser eigenes. Wir können Ihnen jedoch sagen, welches unserer Pigmente für Ihr Herstellungsverfahren geeignet ist und welche Partikelgrößenverteilung Ihre Folie verträgt.
Dieser letzte Punkt ist wichtiger, als es zunächst scheint. Unsere Farbabstufungen sind in Bereiche von unter 15 μm, 5–25 μm, 10–60 μm und 10–100 μm unterteilt, und der Bereich ist diejenige Spezifikation, die am häufigsten eine ansonsten korrekte Farbübereinstimmung ausschließt. Um einen vollständigen Überblick über die einzelnen Serien zu erhalten, Perlpigment-Farbkarten Die gesamte Farbpalette sollte miteinander verglichen werden, anstatt jeweils nur ein Farbmuster zu zeigen. Perlglanzpigmente für Beschichtungen Auf dieser Seite sind die Reihen aufgelistet, die wir für diese Art von Arbeiten führen.
Eine Einschränkung, die wir zum Schluss noch erwähnen möchten, da es unehrlich wäre, sie zu verschweigen: Wir betreiben keine Pulverbeschichtungsanlage. Alle Angaben in diesem Artikel stammen aus veröffentlichter Branchenliteratur und Patenten, nicht aus unseren eigenen Versuchen. Wir können Ihnen daher keine Angaben zur Übertragungseffizienz, zum Aushärtungsfenster oder zur chemischen Beständigkeit für ein Verfahren machen, das wir nicht selbst durchgeführt haben. Bitte fragen Sie uns nach dem Pigment, dem Farbband und der Dokumentation; führen Sie den Anlagenversuch an dem Standort durch, an dem sich die Anlage befindet. Wir sind nach ISO 9001 zertifiziert; weitere Dokumente stellen wir Ihnen auf Anfrage gerne zur Verfügung.
Referenzen
[1] „Moderne Metallic-Farben.“ PCI Magazin. https://www.pcimag.com/articles/94305-modern-metallics
[2] „Recycling (Rückgewinnung) von Pulverbeschichtungs-Overspray – Technische Hinweise.“ DGL International Powder Coatings, 2021. https://dglpowders.com/wp-content/uploads/2021/05/DGL-Recycling-Powder-Coat-Overspray-Tech-Advice.pdf
[3] „Verbesserte Pulverbeschichtungszusammensetzung und -verfahren“. EP 1 339 806 B1, Europäisches Patentamt. https://data.epo.org/publication-server/rest/v1.2/publication-dates/20051019/patents/EP1339806NWB1/document.pdf
[4] Doll, J.; Venturini, M.; Rohrer, A. „Aluminiumbeschichtungen“. CoatingsTechJuli 2019, S. 34.
[5] Kettler, WH; Richter, G. „Untersuchung zur Topologie von plättchenartigen Effektpigmenten in Oberflächenbeschichtungen für Kraftfahrzeuge.“ Fortschritte bei organischen Beschichtungen, 1997, 31(4), 297–306. DOI: 10.1016/S0300-9440(97)00087-8
 Deutsch
 English
 Français
 Русский
 Español
 Português