Zu viel Pigment ist die gängige Erklärung für einen blassen Perlenköder, und es gibt nur vier mögliche Ursachen. Die anderen drei führen ebenfalls zu einem verwaschenen Körper. Die häufigste Ursache ist die falsche Ausrichtung: Ein Plättchen, das sich nicht gedreht hat, erzeugt keine Reflexionen, und auch ein zusätzliches Gramm Pulver kann das nicht beheben. Im Folgenden wird geklärt, welcher Fehler vorliegt und welche Farbmenge beim Gießen verwendet wird.
Was einem blassen Körper tatsächlich fehlt
Ein Perlglanzpigment färbt Plastisol nicht wie ein Farbstoff. Es reflektiert Licht. Jedes Plättchen ist eine flache Schicht mit einem dünnen Oxidfilm, und dieser Film bestimmt, welche Wellenlängen bei einem bestimmten Betrachtungswinkel stark reflektiert werden.[1] Wenn man eine einzelne Flocke mit einer Lampe anstrahlt, fliegen die Partikel in eine einzige Richtung.
Eine Farbe braucht viele Partikel. Wenn die Partikel in einem bestimmten Winkel zueinander stehen, wirkt die Oberfläche wie eine einzige Fläche. Neigen sie sich jedoch unregelmäßig, streut sich das Licht in alle Richtungen, und das Auge nimmt dies als blass und flach wahr, nicht als Farbton. Das Pigment ist weiterhin vorhanden, ohne dass es sichtbar ist.
Dieser Unterschied entscheidet über Ihr weiteres Vorgehen. Ein getrübter Köder behält in der Regel seine Farbe. Was ihm fehlt, ist der schmale Streifen von Winkeln, in dem der Körper hell erscheint, und zusätzliches Pigment kann diesen Streifen nicht wiederherstellen.
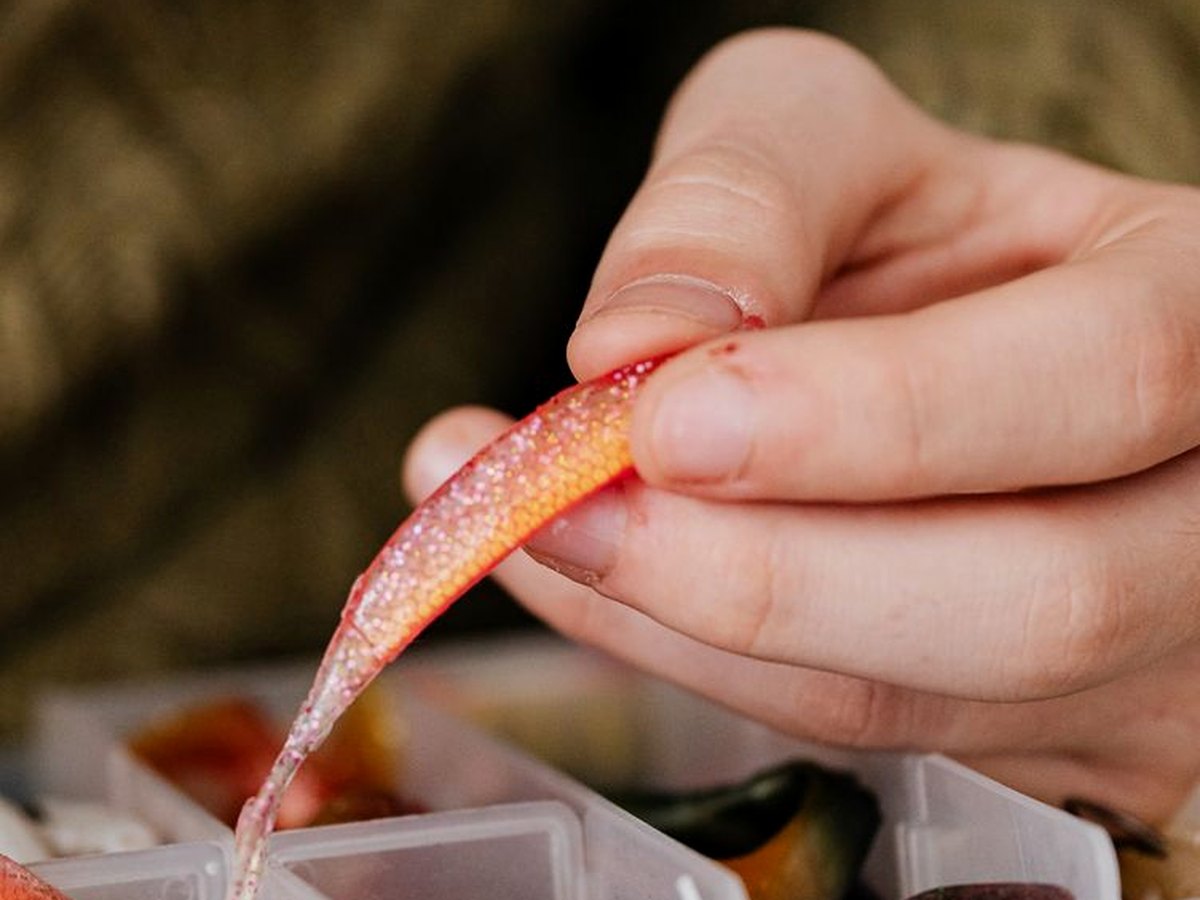
Abbildung 1. Ein gegossener Weichköder, gegen das Licht gehalten. Das Funkeln entsteht durch eine Ansammlung von Blutplättchen, die im Inneren des Köders in einem gleichmäßigen Winkel angeordnet sind, und nicht durch eine äußere Beschichtung.
Für den Test werden eine Probe und eine Schreibtischlampe benötigt. Drehen Sie das Werkstück langsam und achten Sie auf die Stelle, an der es plötzlich heller wird. Ist diese Stelle vorhanden, ist die Ausrichtung teilweise intakt, und Sie suchen nach einem Belastungs- oder Dispersionsfehler. Bleibt die Helligkeit während der gesamten Drehung konstant, zeigen die Flocken in unterschiedliche Richtungen, und der Fehler liegt im Prozess, nicht in der Trommel.
Schließen Sie milchige Farbschichten aus, bevor Sie das Pigment berühren. Wasser, ungeschmolzenes Plastisol und ein inkompatibler Zusatzstoff hinterlassen jeweils einen Schleier, der sich bei Drehung des Bauteils nicht bewegt. Der Rotationstest trennt alle drei innerhalb von Sekunden von einem Orientierungsfehler, und keine ihrer Abhilfemaßnahmen ähnelt den anderen.
Die drei Momente, in denen die Orientierung festgelegt wird
Eine Plättchenmasse muss sich in die richtige Position drehen, bevor der Guss aushärtet. Viskosität, Wandstärke und Abkühlgeschwindigkeit entscheiden darüber, ob dies gelingt, und wirken jeweils zu unterschiedlichen Zeitpunkten. Deshalb ändert eine Korrektur zum falschen Zeitpunkt nichts.
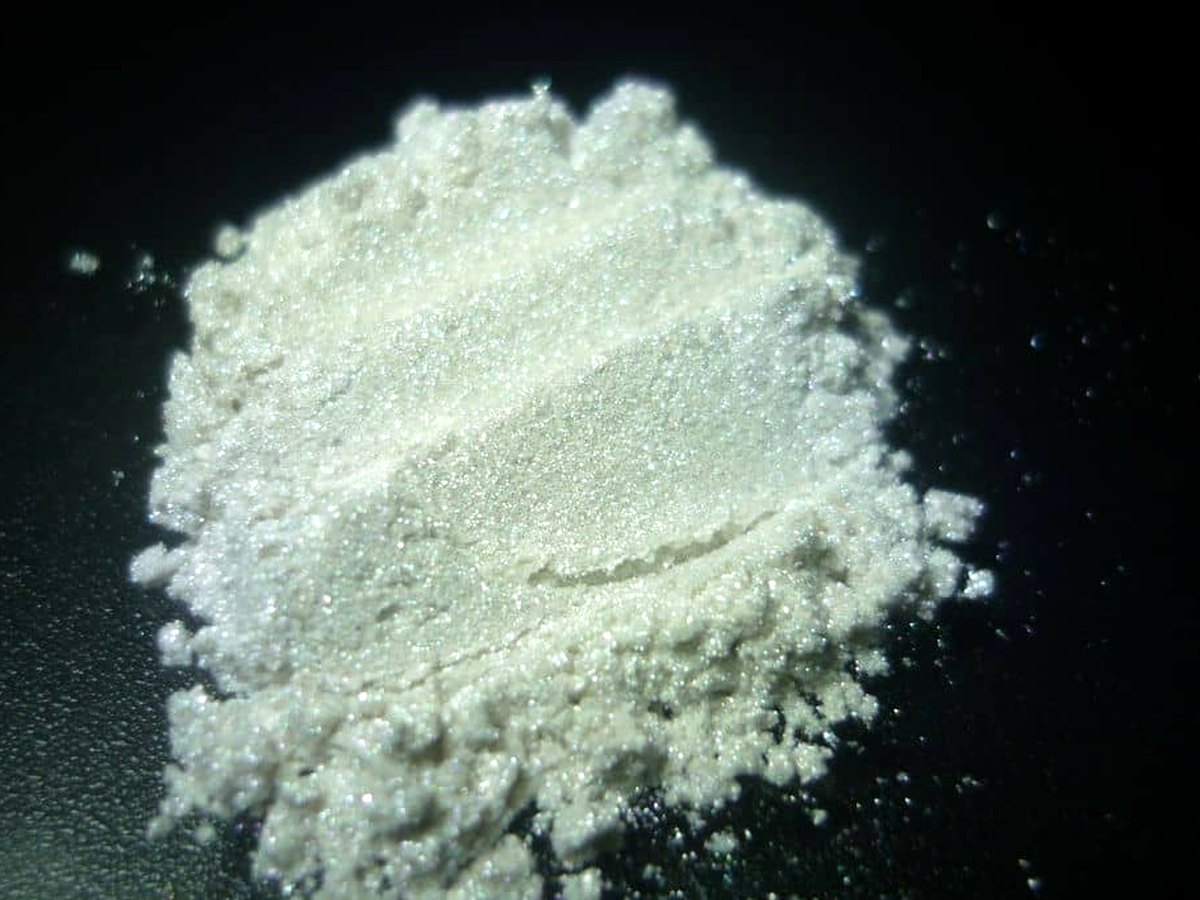
Abbildung 2. Eine silberweiße Perle in Anlieferungsqualität. Die Flocke ist etwa 0,3 bis 0,5 Mikrometer dick und mehrere Mikrometer bis einige hundert Mikrometer breit; es handelt sich also um eine Platte, nicht um ein Korn.
Viskosität Die Drehbewegung entscheidet darüber, ob sich die Platte überhaupt drehen kann. In dünnflüssigem, heißem Plastisol dreht sie sich frei und bewegt sich ständig, wodurch sie aus ihrer Position gerät oder absinkt. In einer bereits zu steifen Paste setzt sie sich gar nicht erst in Bewegung und bleibt dort, wo der Mischer sie verlassen hat.
Querschnittsdicke Bestimmt, wie viele Gesteinsschichten der Körper in einem bestimmten Winkel aufnehmen kann. Ein schlanker Wurm oder ein dünner Schwanz sorgt dafür, dass jede Abschlagsplatte von einer Wand umgeben ist. Ein dicker Körper lässt die Mitte des Präparats frei gleiten, und der Kern erscheint selbst bei einwandfreiem Guss matter als die Oberfläche.
Abkühlungsrate Die Temperatur bestimmt den Zeitpunkt. Plastisol klärt sich bei etwa 177 °C und erstarrt beim Absinken, sodass sich das Zeitfenster, in dem sich ein Schuppen noch bewegen kann, während dieses Absinkens irgendwann schließt. Eine Schimmelform bei Raumtemperatur in einem Kühlhaus schließt dieses Zeitfenster schnell, und die Haut erstarrt in der jeweiligen Neigung, die sie gerade einnimmt.
Die gleichen Kräfte wirken auf eine Plättchenschicht in einer Beschichtung ein, weshalb in der Literatur über Effektpigmente die Orientierung als eine Eigenschaft des Prozesses und nicht der Pigmentsorte behandelt wird.[1] Eine Note kann auf einer Bestellung vermerkt werden. Die Orientierung muss beim Gießen erlernt werden.
Vier Fehler, die wie ein einziger blasser Körper aussehen
Die meisten trüben Gussstellen werden durch zu viel Pigment verdeckt, und es lohnt sich, diese Stelle genauer zu betrachten. Vier separate Fehler erzeugen einen verwaschenen Körper, der sich sehr ähnelt, und jeder einzelne hinterlässt seine eigene, individuelle Note, wenn man weiß, wo man suchen muss.
| Ursache | So sieht es aus | Wie man es unterscheidet | Was sich tatsächlich ändert |
| Laden über den Versteckpunkt hinaus | Blass und undurchsichtig, die Durchsichtigkeit verschwunden, aber der Körper blitzt noch immer auf, wenn er sich umdreht. | Halbieren Sie die Füllmenge bei einem Testguss; die Helligkeit kehrt zurück, ohne dass der Prozess verändert werden muss. | Verringern Sie den Prozentsatz oder akzeptieren Sie eine einfarbige Fläche und hören Sie auf, nach Farbtiefe zu streben. |
| Flocken nicht ausgerichtet | Blassgrau-weiß, das sich in keinem Winkel aufhellt; stärker ausgeprägt in dicken Bereichen | Der Rotationstest zeigt fast keine helle Position; ein dünnes Prüfstück sieht besser aus als das dicke. | Gießtemperatur, Formtemperatur, Wandstärke, Kühlzeit |
| Agglomerate verblieben in der Mischung | Sprenkel und kleine, matte Stellen, Farbstreifen, die sich von einem Ende des Schimmels zum anderen erstrecken | Ein dünner Schmierfilm auf Glas unter einer Lampe zeigt Ansammlungen; der Effekt ist auf einem einzelnen Teil ungleichmäßig ablesbar. | Benetzung und Dispersion vor dem Gießen; Scherung, die Klumpen aufbricht, ohne die Flocken zu zermahlen. |
| Basis nicht vollständig verschmolzen | Milchiger Körper, in dem das Pigment gleichmäßig verteilt ist; der Schleier ändert sich nicht mit dem Betrachtungswinkel | Ein klarer Kontrollguss ohne Pigmente ist bereits trüb, der Fehler liegt also vor der Farbentwicklung. | Ofenzeit und -temperatur, Weichmacheranteil, Feuchtigkeitsgehalt im Harz |
Nur die erste Zeile betrifft Pigmente im üblichen Sinne der Lieferantenbefragung. Die anderen drei Punkte sind Prozessfehler, die durch eine Änderung der Beladung nicht behoben werden können. Fügt man Pigmente hinzu, um diese Fehler zu kaschieren, erscheint die Farbe heller, während die eigentliche Ursache unverändert bleibt.
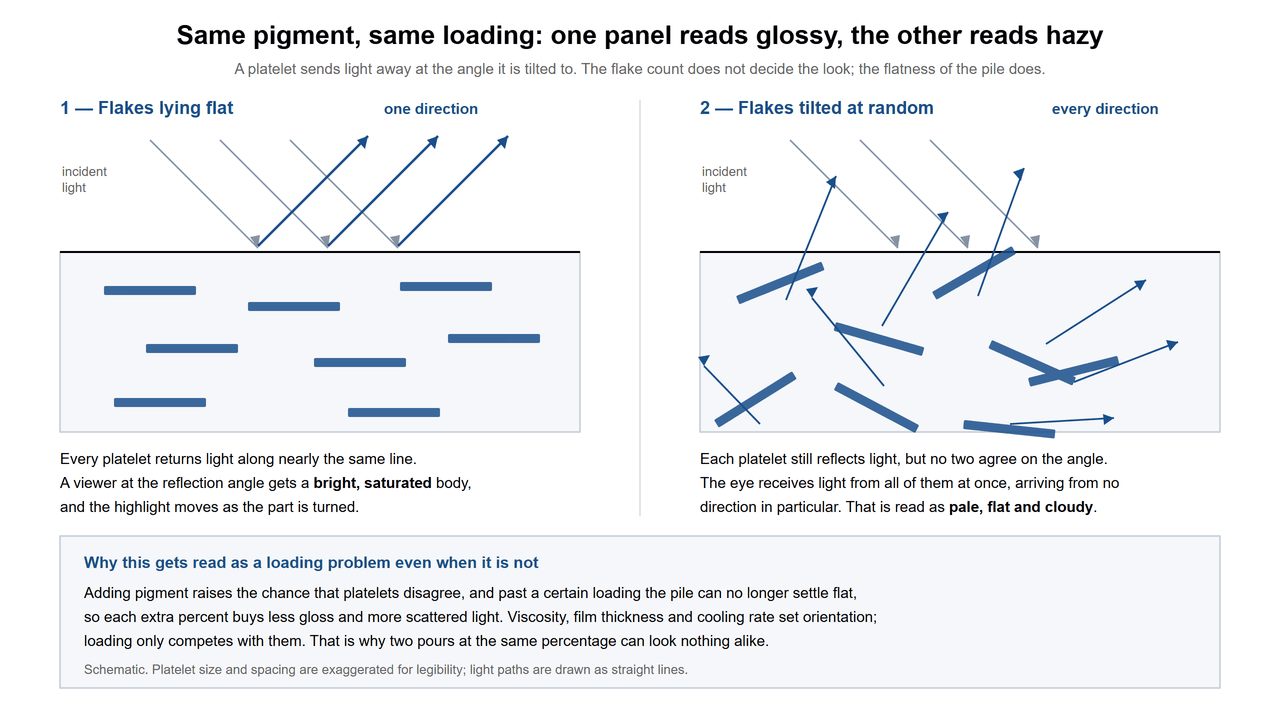
Abbildung 3. Warum dasselbe Pigment in einem Guss als Glanz und in einem anderen als Trübung erscheint. Flocken, die in einem Winkel übereinstimmen, reflektieren Licht in eine Richtung; Flocken, die nicht übereinstimmen, reflektieren es in alle Richtungen.
Orientierungsverluste sind messbar, nicht theoretisch. Simulationsarbeiten an spritzgegossenen, plattengefüllten Bauteilen sagen die Neigungsverteilung entlang eines Querschnitts aus dem Füllfluss voraus und zeigen, dass der sichtbare Defekt eher auf Fehlausrichtungen als auf den Pigmentgehalt zurückzuführen ist.[3] Beschichtungsstudien gelangen vom anderen Ende her zum gleichen Ergebnis: Hält man die Flockenbeladung konstant, ändert man die Anwendungsbedingungen, so ändert sich auch die gemessene Reflexion.[4]
Die ältere Beschichtung enthält einen wichtigen Warnhinweis. Ein nahezu kugelförmiger Streckmittelanteil stört die Ausrichtung der Blutplättchen und verändert die gemessenen Farbwerte, obwohl sich am Pigment selbst nichts verändert hat.[2] Alles, was sich in der Mischung befindet und kein Teller ist, konkurriert mit den Tellern um den Platz, den diese zum Ablegen benötigen.
Eine Ladung einstellen, die Sie verteidigen können
Die empfohlenen Ausgangswerte für Glimmerpigmente in Kunststoffen liegen bei 0,5 bis 2 Gewichtsprozent, wobei 1 bis 3 Gewichtsprozent verwendet werden, wenn ein weicher Köder gut sichtbar sein soll, und ab 3 bis 5 Gewichtsprozent eine sichtbare Tarnung erreicht wird. Dies sind Ausgangswerte für eine Materialklasse, keine Rezeptur für einen einzelnen Köder.
Glanz und Trübung verlaufen nicht nach demselben Kurvenverlauf. Der Glanz nimmt mit zunehmender Pigmentmenge zu, erreicht einen Höchstwert und fällt dann wieder ab; die Trübung hingegen nimmt stetig zu. Ab dem Schnittpunkt beider Kurven nimmt das Auge Trübung wahr, und jede weitere Pigmentzugabe verschlechtert die Farbtiefe anstatt sie zu vertiefen. Dieser Schnittpunkt ist der Grund, warum ein Guss sofort blasser wird, sobald man ihn auffüllt. Aus diesem Grund sollte man den optimalen Kurvenverlauf durch Testgüsse ermitteln, anstatt so lange Pulver hinzuzufügen, bis das Ergebnis zufriedenstellend aussieht.
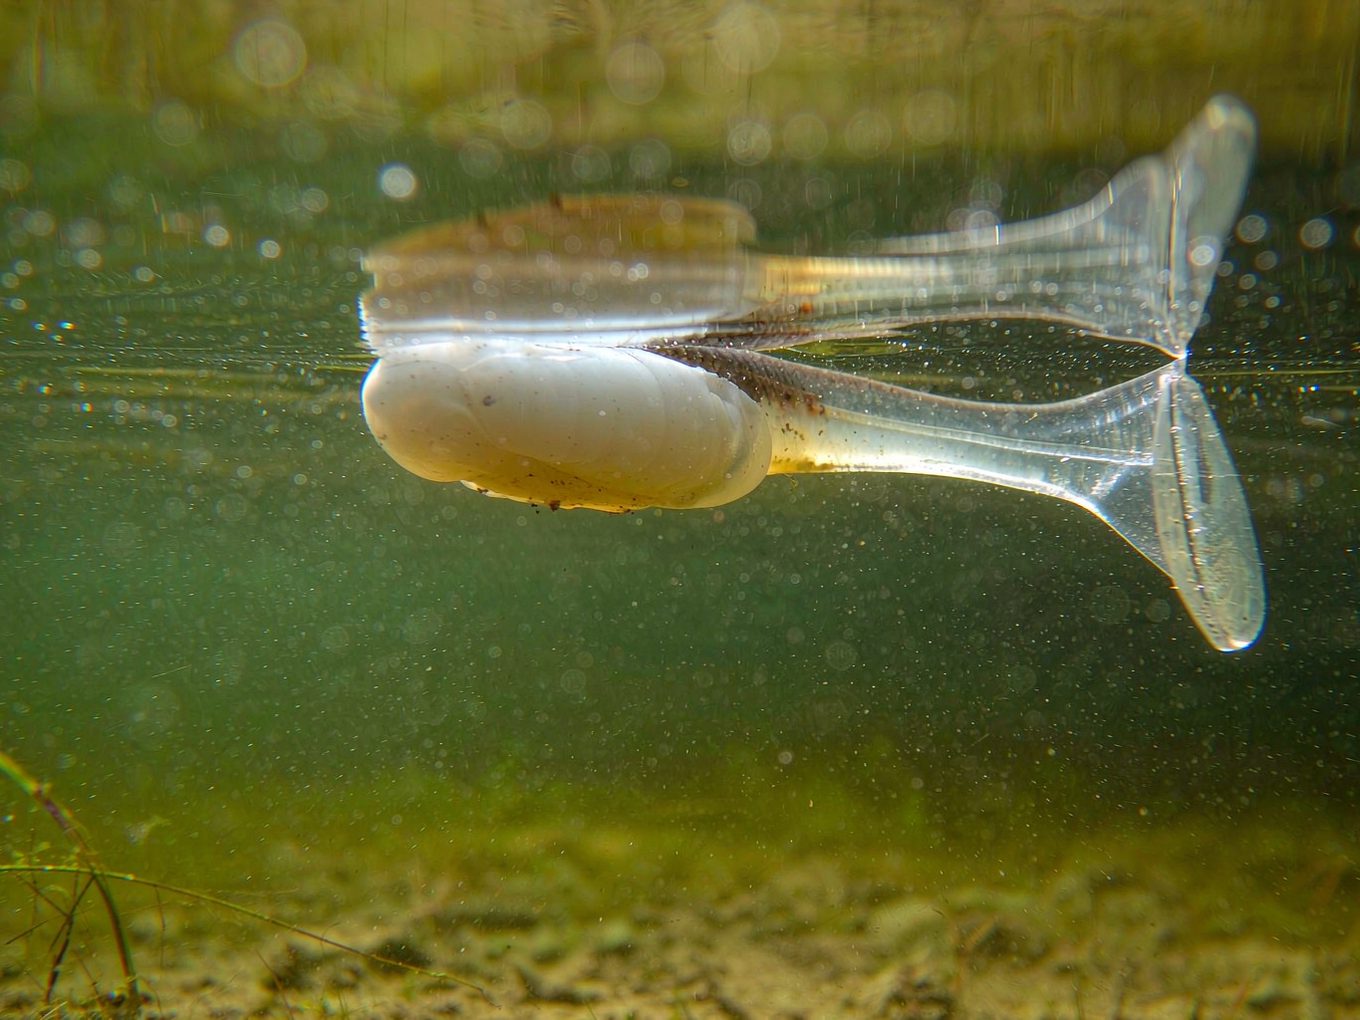
Abbildung 4. Ein perlmuttweißer Schwimmköder, der durch flaches Wasser geführt wird. Dicht am Kopf, durchscheinend am dünnen Schwanz; der gegossene Körper, der sich zwischen diesen beiden befindet, ist an der Form fixiert.
Testen Sie schrittweise, anstatt zu raten. Beginnen Sie mit 1 %, erhöhen Sie die Konzentration in 0,5-%-Schritten und stoppen Sie bei 3 %, es sei denn, Sie haben bewusst entschieden, dass der Köder undurchsichtig sein soll. Gießen Sie jeden Schritt in derselben Form, bei derselben Temperatur und in derselben Sitzung, sonst vergleichen Sie die Gussmengen anstatt der Köderbeladungen.
Notieren Sie bei jedem Schritt zwei Dinge: ob beim Drehen der Probe eine helle Stelle entsteht und ob der Körper weiterhin Licht durchlässt. Diese beiden Notizen geben Aufschluss darüber, vor welchem der vier oben genannten Fehler Sie tatsächlich stehen, und sind am Labortisch wertvoller als ein Foto.
Die Partikelgröße spielt bei der Entscheidung eine wichtige Rolle. Partikel mit einer Größe von 5 bis 25 Mikrometern setzen sich weniger ab und verteilen sich gleichmäßiger in weichen Gussmassen, allerdings geht dies mit einem geringeren Glanz einher. Die übliche Größe von 10 bis 60 Mikrometern stellt den Standard-Kompromiss dar. Partikel mit einer Größe über 100 Mikrometer sinken beim Gießen mit heißem Guss ab und hinterlassen eine matte Oberfläche an der Form.
Auf der Bank, ein feines Satinsilber deckt den feinen Bereich der Größenskala ab, und ein Standard-Silberweiß Sie bildet die Arbeitsgrundlage, an der jeder zweite Guss gemessen wird. Wenn die Flanke sich in Richtung Grün oder Blau verschieben muss, anstatt neutral zu bleiben, Interferenzgrad Diese Aufgabe erfüllt es, und es funktioniert nur in einem Körper, der noch Licht durchlässt.
Beschaffung und Bestellung
Perlglanzpigmente für Plastisol werden als Trockenpulver in Mindestbestellmengen von 5 kg in den Qualitätsstufen „Feinsatin“ und „Standard Silberweiß“ geliefert. Bitte geben Sie bei Ihrer Anfrage die Größenstufe und das gewünschte Plastisolsystem an: Eine Farbbezeichnung kann in mehreren Größenstufen vorkommen, und die jeweilige Qualitätsstufe bestimmt die Farbwirkung.
Ein individuell auf Ihre Anwendung zugeschnittenes Musterpaket ist der übliche Startpunkt. Teilen Sie uns die Materialklasse, die Belastung und die Wandstärke Ihres Gussteils mit. Das Paket wird anhand dieser drei Parameter zusammengestellt, nicht anhand einer Farbtabelle. Lieferzeit und Preis richten sich nach Materialklasse und Menge. Das Angebot basiert auf Ihren Spezifikationen, nicht auf einer Lagerliste.
Wir verfügen über ein nach ISO 9001:2015 zertifiziertes Qualitätsmanagementsystem. Zertifikate und Konformitätsdokumente zu REACH, RoHS, Halal, Koscher und der Registrierung bei der US-amerikanischen FDA werden auf Anfrage für die gewünschte Produktqualität und den Zielmarkt bereitgestellt.
Bevor Sie etwas spezifizieren, Kolortek 100 Silberweiß-Serie Katalog legt die Arbeitsgrundlage fest und die Perlpigment-Farbkarten überdecken Sie die Interferenz- und Metallglanzfarben, die daneben liegen.
Häufig gestellte Fragen
Kann ich Weichplastikköder mit Glimmerpulver färben?
Ja, und das ist der übliche Weg zu einem metallischen oder perlmuttartigen Farbkörper. Zwei Faktoren bestimmen das Ergebnis: die Korngröße und der Zeitpunkt der Zugabe. Eine feine Korngröße, die in heißes, klares Plastisol eingerührt wird, verteilt sich und orientiert sich. Eine grobe Korngröße, die in eine abkühlende Masse gegeben wird, führt zu Sprenkeln und Einsinken.
Warum wurde mein Köder trüb, nachdem ich mehr Farbstoff hinzugefügt hatte?
Ab einer bestimmten Beladung liegen die Flocken nicht mehr flach aneinander, wodurch das reflektierte Licht seine bevorzugte Richtung verliert. Der Farbton bleibt erhalten. Der Winkel, unter dem der Körper hell erscheint, ändert sich. Führen Sie zunächst den Rotationstest durch: Falls weiterhin eine helle Position vorhanden ist, wurde der Guss lediglich über den optimalen Beladungspunkt hinaus beladen, und die Korrektur besteht in einer Gewichtsänderung und nicht in einer Prozessänderung.
Verschwindet der Perleffekt, wenn der Köder zerkratzt wird?
Anders als bei einem lackierten Hartköder. Bei einem gegossenen Weichkörperköder durchdringen die Flocken das gesamte Material, sodass ein Kratzer weitere Schichten freilegt. Bei einem Hartköder hingegen bildet der Effekt einen Film, und ein Kratzer, der bis zur Grundierung reicht, entfernt diesen lokal.
Übersteht fluoreszierendes Pigment einen Plastisolguss?
Der Spielraum ist gering. Fluoreszierende Pigmente sind bis etwa 180 °C hitzebeständig, Plastisol klärt sich bei etwa 177 °C auf, was kaum Spielraum lässt – im Gegenteil, gar keinen für einen überhitzten Topf. An dieser Stelle werden zwei Begriffe verwechselt. Eine fluoreszierende Farbe benötigt Licht und erlischt, sobald das Licht ausgeht. Ein im Dunkeln leuchtendes Pigment speichert Energie und emittiert auch nach dem Erlöschen des Lichts weiter. Ein Köder, der im Dunkeln leuchten soll, benötigt daher die zweite chemische Zusammensetzung, nicht die erste. Die Wahl des Trägermaterials für wärmeempfindliche Pigmente ist in unserer Broschüre beschrieben. fluoreszierende Pigmente für Kunststoffe Seite.
Muster anfordern
Bitte senden Sie uns die Größenangabe, die Farbe des Gussteils, bei dem die Farbe trüb wurde, und die Wandstärke des Bauteils. Die Gussunterlagen basieren auf diesen drei Angaben und nicht auf einer Farbskala. Die Ergebnisse des Rotationstests werden ebenfalls mitgesendet, sodass Ihr nächster Guss auf einem Vergleich und nicht auf einer neuen Schätzung beruht. Teilen Sie uns mit, wo die Farbe heller wurde, und wir beginnen dort mit der weiteren Vorgehensweise.
Referenzen
[1] Maile, FJ; Pfaff, G.; Reynders, P. Effektpigmente – Vergangenheit, Gegenwart und Zukunft. Fortschritte bei organischen Beschichtungen, 2005, 54(3), 150–163. DOI: 10.1016/j.porgcoat.2005.07.003
[2] Kettler, WH; Richter, G. Untersuchung zur Topologie von plättchenartigen Effektpigmenten in Automobil-Oberflächenbeschichtungen. Fortschritte bei organischen Beschichtungen, 1997, 31(4), 297–306. DOI: 10.1016/S0300-9440(97)00087-8
[3] Sasayama, T.; Okamoto, H.; Sato, N.; Kawada, J. Numerische Simulation der plattenförmigen Partikelorientierung beim Spritzgießen. Pulvertechnologie, 2022. DOI: 10.1016/j.powtec.2022.117481
[4] Sung, L.-P.; Nadal, ME; McKnight, ME; Marx, E.; Laurenti, B. Optische Reflexion von Metallbeschichtungen: Einfluss der Aluminiumflockenorientierung. Zeitschrift für Beschichtungstechnologie, 2002, 74(932). NIST-Veröffentlichung: https://www.nist.gov/node/603136
 Deutsch
 English
 Français
 Русский
 Español
 Português