Gleiches Pigment, gleiches Harz, gleiche Aushärtung. Zwei Platten, deren Konturen nicht zu unterscheiden sind, hängen zwei Jahre im Freien und sehen danach unterschiedlich aus: Die eine lässt sich leicht abwischen, die andere hinterlässt einen weißen Fleck auf dem Daumen. Der Unterschied wurde bereits vor dem Schuss festgelegt – durch die Ablagerung der Pulverplättchen im Film. Diese Seite verfolgt diesen Prozess von der Mischung bis zur fertigen Platte und fragt dann, was ein Gutachten zur Bewitterung wirklich klären kann.
Wichtigste Erkenntnisse
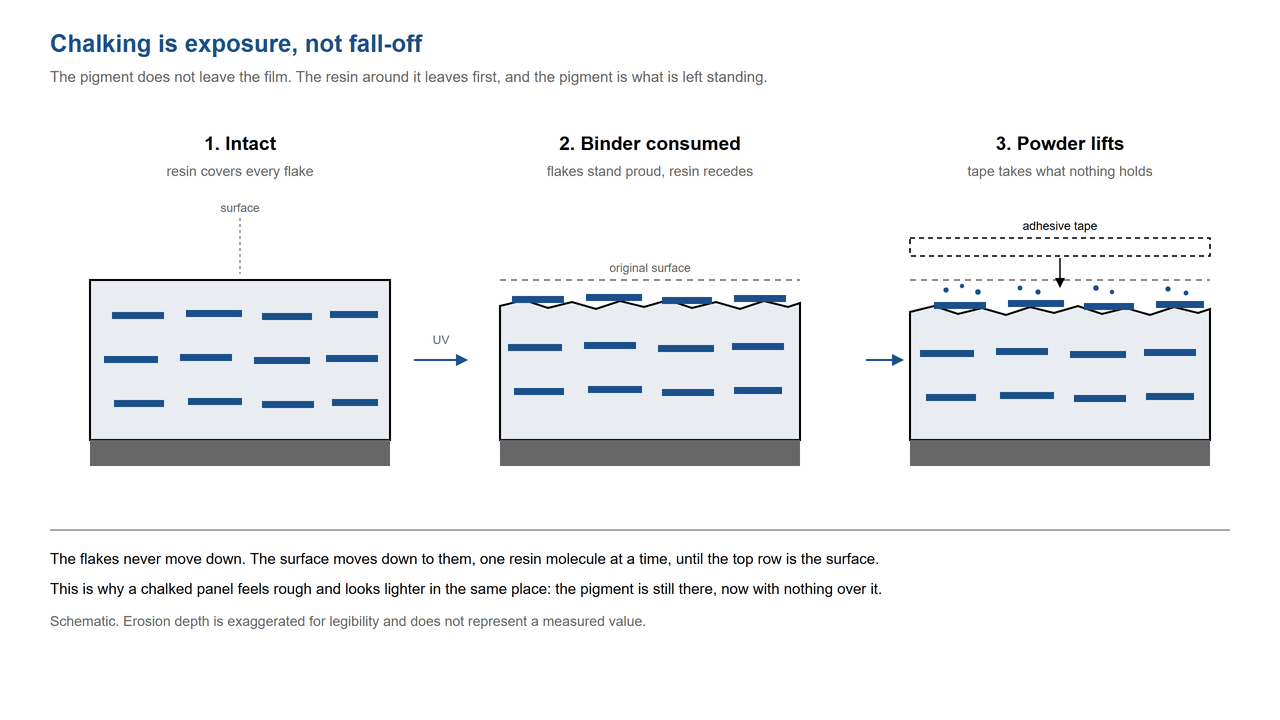
Kreidung ist eine Oberflächenveränderung – loses, noch haftendes Pulver, das durch die Zersetzung der Beschichtung entsteht. Es handelt sich nicht um Pigmente, die aus dem Film austreten.
Durch Trockenmischung, Verklebung und Extrusion entsteht ein und dasselbe Flockenmaterial an drei verschiedenen Positionen innerhalb der ausgehärteten Folie.
Eine parallel zur Oberfläche liegende Flocke lässt ultraviolettes Licht eine Barriere durchdringen. Eine in einem beliebigen Winkel liegende Flocke hingegen nicht.
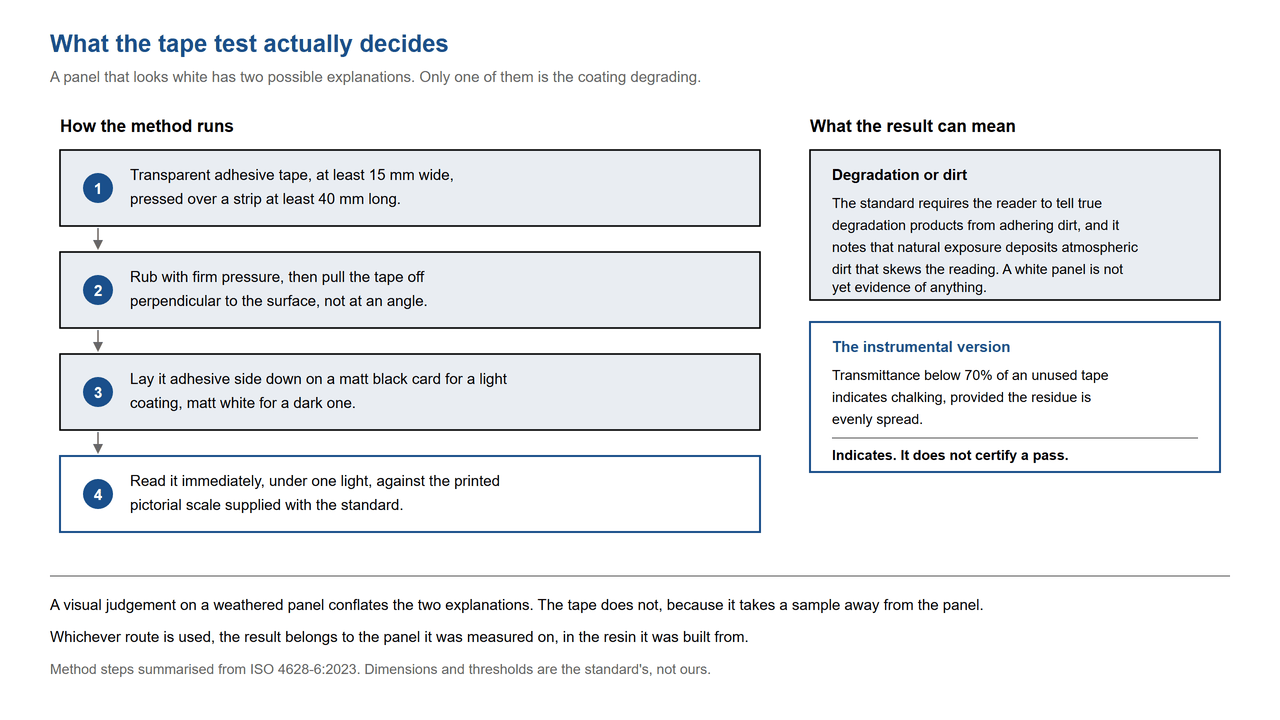
Mit Klebeband wird das zersetzte Bindemittel von der Platte entfernt. Eine visuelle Beurteilung kann dieses Pulver nicht von dem durch die Atmosphäre abgelagerten Schmutz unterscheiden.
Was zwischen den Anbietern variiert, ist die Methode, die hinter einer Witterungsbeständigkeitszahl steht, nicht die Zahl selbst.
Warum lassen sich zwei gleichfarbige Tafeln unterschiedlich schnell mit Kreide bemalen?
Die Norm zur Bewertung von Kreidung definiert den Begriff, bevor sie überhaupt eine Bewertung vornimmt: eine Oberflächenveränderung in Form von losem, anhaftendem Pulver, das durch Beschichtungszersetzung entsteht [1]. Lesen Sie das zweimal. Das Weiße auf einem Daumen ist kein Pigment, das aus dem Film herausgefallen ist. Es ist Pigment, das zurückblieb, während das umgebende Harz verbraucht wurde, sodass die Partikel nun von der Oberfläche abstehen, da nichts mehr vorhanden ist, das sie bindet.
Die Definition legt auch die Abfolge der Ereignisse fest. Kreiden und Ausbleichen der Farbe sind ein Problem des Bindemittels, bevor sie ein Pigmentproblem darstellen: Zuerst versagt das Harz, und das Pigment wird lediglich freigelegt. Zwei Platten, die nach derselben Rezeptur hergestellt wurden, sollten daher im gleichen Maße versagen. Das tun sie aber nicht. Irgendetwas im Film schützt einen Teil des Harzes und lässt den Rest ungeschützt, und in einer Beschichtung mit flachen Plättchen ist dieses Etwas nicht gleichmäßig verteilt.
Wenn ein Kunde das Produkt liefert, sind Farbskala, Harz und Aushärtung bereits festgelegt. Sind diese Parameter gleich, bleibt nur noch eine Variable übrig: die Position der Plättchen im Film. Nicht das Pigment selbst bestimmt diese Position, sondern der Weg, den das Pulver zur Spritzpistole genommen hat.
Wo die Flocke am Ende landet, wird vor dem Film geklärt.
Eine Pulverbeschichtung besteht aus einem Haufen trockener Harzpartikel, wobei das Pigment als separater Feststoff mitfließt. Die Beschichtungsflocken verlassen die Spritzpistole in einem von drei Zuständen – lose, haftend oder eingebettet – und behalten diesen Zustand bei, da sie sich nach dem Fließen und Gelieren des Films nicht mehr bewegen.
Lose Flocken haben im Film keine feste Adresse.
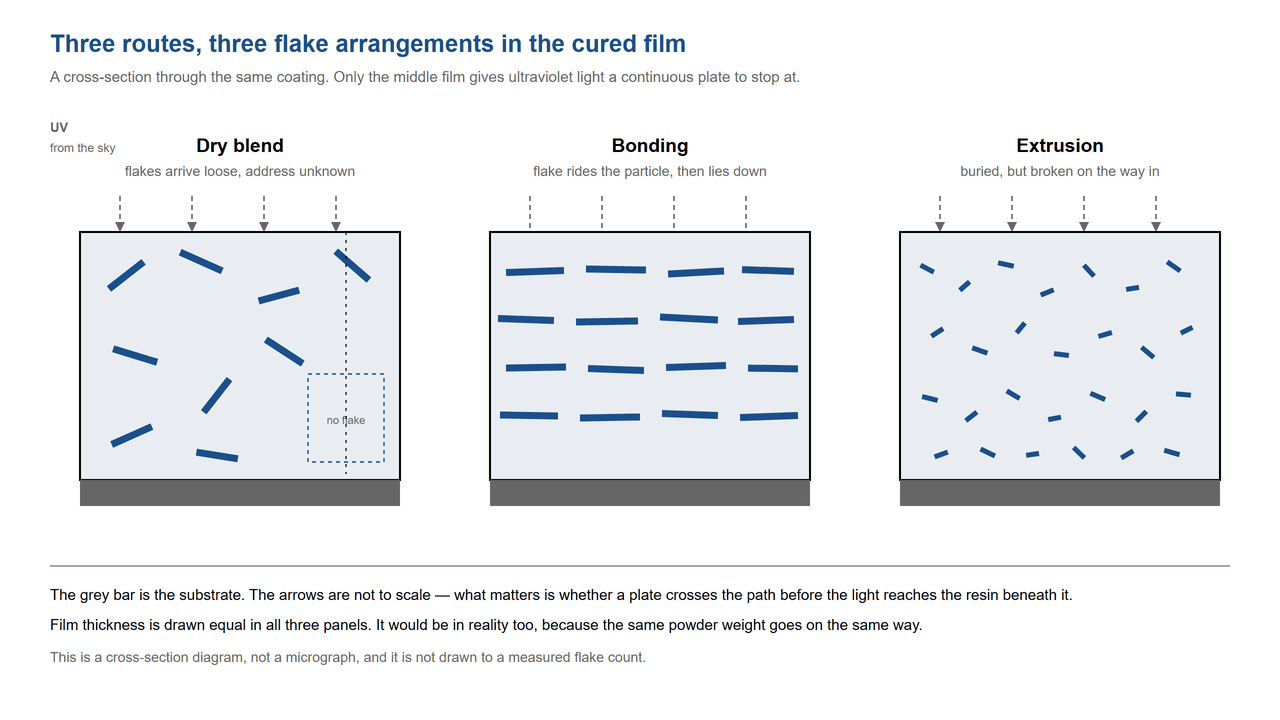
In einer trockenen Mischung lagert sich das Pigment zwischen den Harzpartikeln ein und wird dort allein durch die Mischung gehalten. Hier trennen sich Pigment und Pulver im elektrostatischen Feld, da sie sich unterschiedlich aufladen. Die Folge ist räumlicher Natur. Ein aus einer solchen Mischung hergestellter Film weist Bereiche mit hoher Pigmentdichte und Bereiche mit nahezu fehlendem Pigment auf. In den Bereichen ohne Pigment besteht das Harz aus blankem Material und ist somit frei von Pigmenten.
Die gebundenen Flocken legen sich ab, während der Film fließt
Beim Binden wird das Pulver erwärmt, bis die Partikeloberfläche weich wird und die Flocke daran haftet. Die Flocke gelangt dann an ein Partikel gebunden in die Beschichtung, anstatt frei zu schweben. Eine Studie aus dem Jahr 2005 über Aluminiumflocken in Pulverbeschichtungen ergab, dass sich die Plättchen umso besser parallel zur Beschichtungsoberfläche ausrichten, je länger der Bindeprozess dauert [2]. Diese Aussage ist jedoch eng zu verstehen: Sie beschreibt die Ausrichtung, nicht die Haltbarkeit, und die Lebensdauer wird hier nicht übernommen.
Die extrudierten Flocken sind bereits zerbrochen, bevor sie das Panel erreichen.
Bei der Extrusion wird das Pigment in das Partikelinnere eingebracht. Dadurch wird das Trennungsproblem zwar gelöst, es entsteht jedoch ein anderes. Die Pigmentplättchen werden im Extruder und in der Mühle erneut zerkleinert. Der daraus resultierende Glanzverlust ist der Grund, warum die Industrie bei Effektpigmenten von der Extrusion abgerückt ist [3]. Ein zerbrochenes Plättchen bietet keine durchgehende Fläche mehr. Es färbt den Film und hat sonst keine weitere Funktion.
Wenn die offene Frage das Substrat und nicht der Weg ist, dann sind die Kompromisse zwischen Borosilikatglas und Glimmer als Substrat werden separat aufgeführt, und die Glasflocken-Sortiment ist die gleiche Geometrie, bis zum Äußersten getrieben.
Beschichtungen nutzen seit Langem flache Füllstoffe als Barrieren – Glasflocken und glimmerhaltiges Eisenoxid sind bekannte Beispiele –, da überlappende Plättchen den Weg von Wasser und Sauerstoff zum Substrat verlängern. Parallel angeordnete Flocken unterbrechen zudem den UV-Strahlungsweg, der die Geschwindigkeit des Harzverbrauchs darunter bestimmt. Dieselbe Geometrie bestimmt die Optik: Flach liegende Plättchen reflektieren das Licht wie eine einzige Perlmuttschicht, unregelmäßig angeordnete Plättchen streuen es, und die Tiefe bestimmt die Farbe.
Das alles ist keine unserer Erkenntnisse. Es ist der Grund, warum diese Füllstoffe verkauft werden, und niemand muss uns das wegnehmen.
Die Perlmuttqualität wird im Lieferzustand vor der Pulverisierung ermittelt. Was der Witterung standhält, hängt davon ab, wo sich diese Plättchen im Film ablagern.
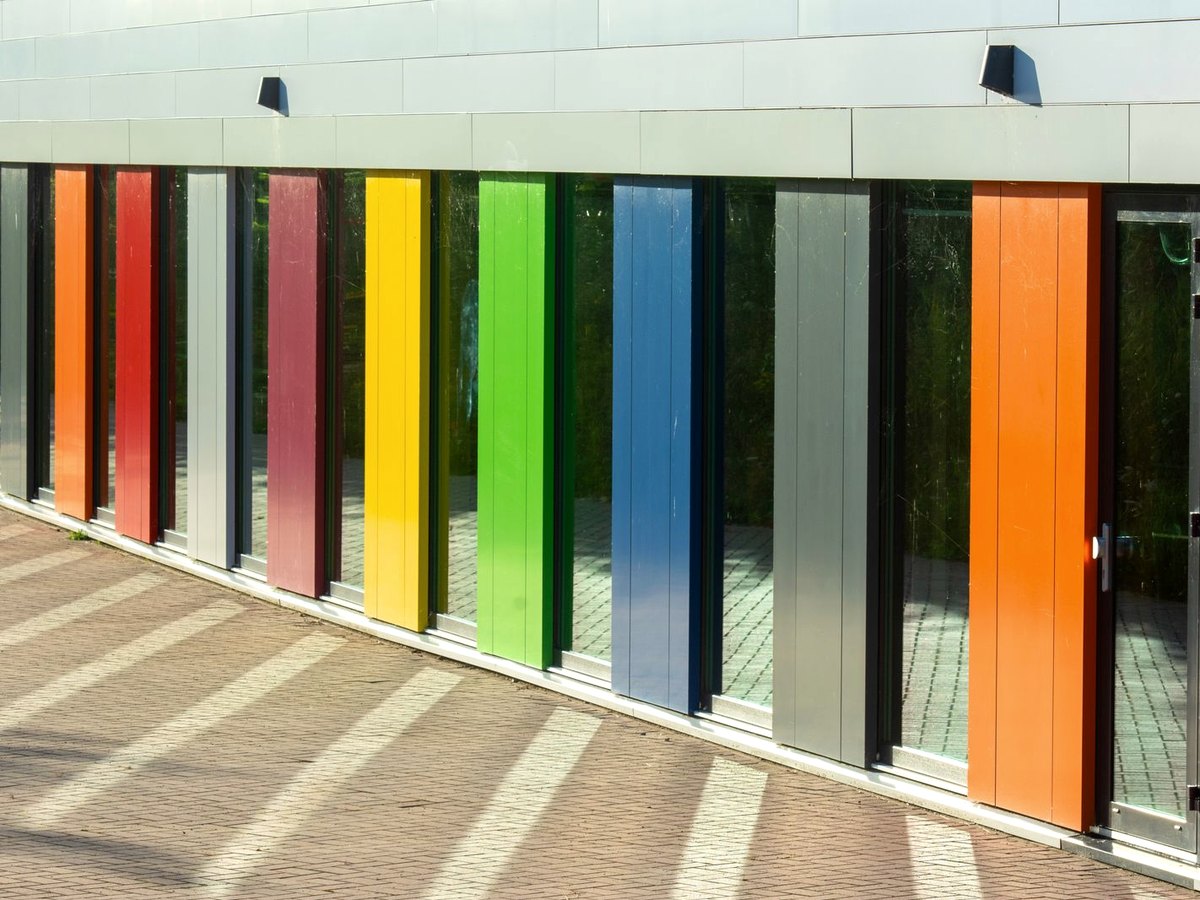
Pulverbeschichtete Aluminiumpaneele an einer Außenfassade. An den der stärksten Sonneneinstrahlung ausgesetzten Seiten zeigt sich zuerst ein Glanzverlust.
Das Pigment ist gleichzeitig Barriere und Reaktant.
Die obigen Ausführungen betrachten die Schuppenbildung als geometrisches Gebilde, was jedoch nur die halbe Wahrheit ist. Auch Pigmente spielen eine Rolle bei der Verwitterung, und das ist keine neue Erkenntnis. Bereits 1940 veröffentlichten zwei unabhängige Forschergruppen Arbeiten mit demselben Titel zur Kreidung von mit Titandioxid pigmentierten Außenanstrichen [4]. Der Mechanismus ist heute besser charakterisiert; das Problem war nie auf einen Fehler eines einzelnen Entwicklers zurückzuführen.
Das Pigmentplättchen wirkt also gleichzeitig in zwei Richtungen. Parallel zur Oberfläche gelegen, unterbricht es den UV-Strahlungsweg und verlangsamt den Angriff auf das darunterliegende Harz. Als Partikel mit aktiver Oberfläche beteiligt es sich an diesem Angriff. Welcher der beiden Effekte überwiegt, ist keine Eigenschaft des Pigments an sich. Es hängt von der Pigmentqualität, dem eingebetteten Harz und dem Anteil des Pigments ab, der an der Oberfläche freiliegt – was die Frage nach der Platzierung erneut aufwirft.
| Route | Flake kommt an als | Orientierungskontrolle | Was der Film zuerst im Freien verliert |
| Trockenmischung | Freies Flockenmaterial zwischen Harzpartikeln | Keine. Strömung und Feld entscheiden. | Gleichmäßigkeit. Kreidebildung tritt fleckenweise auf, lange bevor sie sich flächendeckend ausbreitet. |
| Bindung | Flocken haften an der Partikeloberfläche | Hoch. Die Blutplättchen liegen parallel, während der Film fließt [2]. | Der Glanz erstreckt sich über die gesamte Fläche und nicht nur fleckenweise. |
| Extrusion | Bruchstück im Inneren des Partikels | Nicht zutreffend. Es überlebt kein intaktes Blutplättchen. | Wirkungstiefe. Die Barriere war verschwunden, bevor der Film ausgehärtet war. |
Die rechte Spalte stellt unsere Interpretation der Geometrie dar, kein Messergebnis, und gehört neben eine reale Belichtung, nicht an deren Stelle. Ihr Nutzen ist begrenzt: Sie zeigt Ihnen, welche Frage Sie sich zuerst stellen sollten, wenn ein Panel von der Feldarbeit zurückkommt.
Was beweist ein Verwitterungsbericht eigentlich?
Weniger als üblicherweise gefordert wird. Ein Verwitterungsbericht ist eine Messung nach einer festgelegten Methode, und diese Methode liefert den Großteil der Informationen – daher können zwei Messwerte eines einzelnen Paneels scheinbar voneinander abweichen. Für die Feldprüfung mit Kreide besteht die Methode aus einem Streifen transparentem Klebeband und einer gedruckten Bildskala. Sie kostet eine Rolle Klebeband und kann auf jedem Paneel angewendet werden, das bereits von einem Einsatzort zurückgebracht wurde.
Das Verfahren: Ein mindestens 15 mm breites Klebeband wird auf einen mindestens 40 mm langen Streifen gelegt, senkrecht zur Oberfläche abgezogen und der Rückstand unter gleichmäßiger Beleuchtung auf einem matten Hintergrund mit einer Skala verglichen [1]. Die Norm erlaubt auch eine instrumentelle Variante, bei der die Lichtdurchlässigkeit des verwendeten Klebebands mit der eines unbenutzten verglichen wird.
Eine Transmission unter 70 % des unbenutzten Klebebands deutet auf Kreidebeschriftung hin. Dieser Wert hat eine enge Bedeutung: Er stellt den Schwellenwert dar, ab dem die Methode Kreidebeschriftung erkennt. Er ist kein Kriterium für das Bestehen der Prüfung, und ein Bericht, der ihn als solches darstellt, hat die Fragestellung stillschweigend verändert [1].
Eine Passage der Norm ist besonders für Kundengespräche relevant. Bei leichter Kreidung muss der Bediener echte Abbauprodukte von anhaftendem Schmutz unterscheiden. Die Norm weist darauf hin, dass natürliche Witterungseinflüsse atmosphärischen Schmutz ablagern und das Ergebnis verfälschen [1]. Eine Platte, die nach zwei Jahren weiß aussieht, kann verschmutzt sein. Ohne Klebeband lässt sich nicht feststellen, um welche der beiden Arten es sich handelt.
Natürliche und künstliche Bewitterung wurden direkt verglichen, und dieser Vergleich wurde als so wichtig erachtet, dass er eine gesonderte Studie rechtfertigte. Die Ergebnisse zeigen, dass die beiden Bewitterungsarten nicht austauschbar sind [5]. Diese Studie wurde an Holzbeschichtungen durchgeführt und stellt daher eine Parallele dar, jedoch keinen Beweis für die Wirksamkeit bei Pulverbeschichtungen. Sie wird lediglich angeführt, um die Relevanz der Frage zu belegen. Wir veröffentlichen keine Angaben zur Belichtungslebensdauer für diese Sorten, da wir Ihr System nicht im Freien bewittert haben.
Was genau verlangen Sie also?
Fragen Sie nach der Methode, bevor Sie die Zahl nennen. Fünf Fragen decken den Großteil ab, und jede Frage hat eine Antwort, die entweder im Bericht enthalten ist oder nicht.
Handelte es sich um natürliche Einwirkung oder künstliche Verwitterung? Die Dauer allein beantwortet keine Frage; im Bericht sollte ein Standort oder ein Gerätemodell genannt werden.
Wurde die Kreidemarkierung mit Klebeband oder visuell beurteilt? Das sind unterschiedliche Messmethoden mit unterschiedlichen Fehlern, und eine visuelle Beurteilung auf einer verschmutzten Platte ist bei weitem die weniger aussagekräftige der beiden.
Wie viele Messpunkte wurden auf dem Panel erfasst, und gibt der Bericht einen Mittelwert oder eine Spannweite an? Eine einzelne Messung kann keine ungleichmäßige Verteilung aufzeigen, und ungleichmäßige Verteilung ist ein Kennzeichen für eine schlechte Flockenverteilung.
Unter welchem Winkel wurde der Glanz gemessen? Ein Glanzwert ohne Winkelangabe ist wertlos, und Glanzverlust ist das früheste sichtbare Anzeichen auf einer verklebten Folie.
Auf welchem Harzsystem wurden die Paneele hergestellt? Pigmente beeinflussen die Verwitterung eines Polyesterpulverfilms [6], daher gehört ein Ergebnis zu dem System, in dem es gemessen wurde, und ist nicht durch Zitat übertragbar.
Die Partikelgrößen und Qualitätsangaben für die hier besprochenen Pigmente befinden sich in der Perlpigment-Farbkarten. Die Partikelgröße muss vor jedem Bewitterungsversuch festgelegt werden: Sie bestimmt sowohl das Orientierungsverhalten als auch die Oberflächenrauheit, die das Klebeband messen wird.
Für die Anwendungsseite, nicht die Pigmentseite, siehe Effektpigmente für Farben und Lacke, wo die gleiche Logik der Blutplättchen auch in flüssigen Systemen zum Tragen kommt.
Ein Bewitterungsbericht ist eine Messung, kein Versprechen. Was zwischen Anbietern ausgetauscht wird, ist die Methode, nicht die Zahl.
Zwei voneinander abweichende Gutachten erfordern einen Vergleich, nicht ein weiteres Zitat. Senden Sie uns bitte beide Gutachten mit folgenden Angaben: die jeweils verwendete Methode, den Messwinkel des Glanzgrades, das Harzsystem, auf dem die Paneele gefertigt wurden, und die Anzahl der bewerteten Stellen. Wir teilen Ihnen dann mit, ob die Ergebnisse überhaupt vergleichbar sind und wie ein Test mit Ihrem eigenen Pulver aussehen müsste, um dies zu klären. Wir können ein Musterpaket basierend auf dem von Ihnen verwendeten Harz zusammenstellen, anstatt auf dem im Gutachten angegebenen – teilen Sie uns bitte mit, für welche Harzsorte und Partikelgröße Ihre Produktionsanlage ausgelegt ist.
Referenzen
[1] ISO 4628-6:2023. Anstrichstoffe und Lacke – Beurteilung der Anzahl und Größe von Fehlern sowie der Intensität gleichmäßiger Veränderungen des Aussehens – Teil 6: Beurteilung des Kreidungsgrades mit dem Klebebandverfahren. Internationale Organisation für Normung. https://iso.org/standard/85312.html
[2] Gunde, MK; Kunaver, M.; Hrovat, A.; Cvelbar, U. „Effizienz des Verbindungsprozesses und Ausrichtung der Al-Flocken während der Aushärtung von Pulverbeschichtungen.“ Fortschritte bei organischen Beschichtungen, 2005, 54(2), 113–119. DOI: 10.1016/j.porgcoat.2005.05.002
[3] „Verbesserte Pulverbeschichtungszusammensetzung und -verfahren“. EP 1 339 806 B1, Europäisches Patentamt. https://data.epo.org/publication-server/rest/v1.2/publication-dates/20051019/patents/EP1339806NWB1/document.pdf
[4] Troutman, RE; Vannoy, WG "Kreiden von mit Titandioxid pigmentierten Außenanstrichen." Industrielle und Technische Chemie, 1940, 32(2), 232–237. DOI: 10.1021/ie50362a017
[5] Grüll, G.; Tscherne, F.; Spitaler, I.; Forsthuber, B. „Vergleich der Beständigkeit von Holzbeschichtungen bei natürlicher Bewitterung und künstlicher Bewitterung mit fluoreszierenden UV-Lampen und Wasser.“ Europäische Zeitschrift für Holz und Holzprodukte, 2014, 72(3), 367–376. DOI: 10.1007/s00107-014-0791-y
[6] Kazat, K.; Yamashita, T.; Nakayama, Y.; Kazuma, Y.; Takizawn, K. „Einfluss von Pigmenten auf die Witterungsbeständigkeit von Polyesterharz-Pulverbeschichtungsfilmen.“ Metallveredelung, 2000, 98(9), 70–72. DOI: 10.1016/s0026-0576(00)83286-9
 Deutsch
 English
 Français
 Русский
 Español
 Português