Eine Nachricht hinterlassen
Wenn Sie an unseren Produkten interessiert sind und mehr Details erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.
Farbwechselpigmente für Druckfarben: Wahl der Grundierung und Delaminierungsrisiko
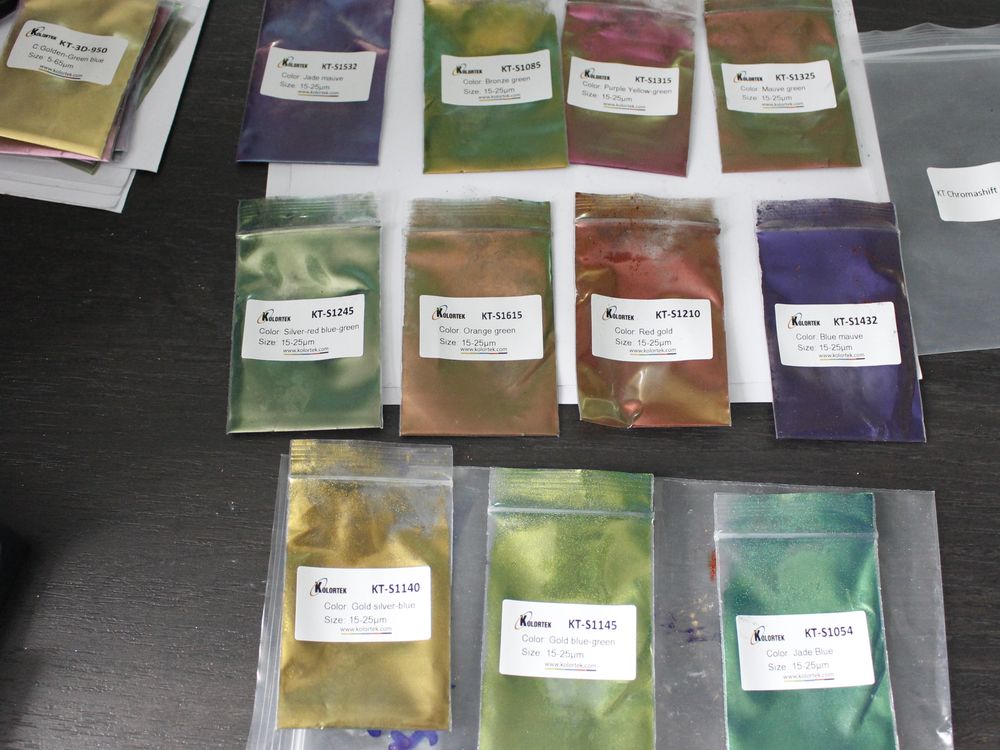
Die umgekehrt gedruckte Farbwechseltinte befindet sich im Inneren des Laminats, nicht auf dessen Oberfläche. Die Beladung, die Zellentiefe und ein Haftfestigkeitsziel von 1,5 N/15 mm entscheiden über die Haltbarkeit der Packung.
Eine im Rückwärtsdruckverfahren hergestellte Farbwechseltinte befindet sich im Inneren eines Laminats, nicht darauf. Das Pigment ist mit etwa 20 % in einer Lösemitteltinte dispergiert, wird in 45–70 µm tiefe Vertiefungen gedruckt und anschließend unter einem Klebstoff und einer Versiegelungsfolie eingebettet. Entscheidend für die Haltbarkeit der Verpackung ist nach dem Einbetten nicht die Haftung an der Folie, sondern die Haftfestigkeit: über 1,5 N/15 mm.
Beim Negativdruck wird die übliche Reihenfolge umgekehrt. Die Tinte wird zuerst auf die Innenseite der Außenfolie aufgetragen, und alles Weitere wird dahinter aufgebaut: Klebstoff, dann die Siegelschicht, die dem Produkt zugewandt ist. Das gedruckte Bild wird daher durch die Außenfolie hindurch, von außen nach innen, gelesen.
Diese Anordnung verändert die Anforderungen an ein Farbwechselpigment. Bei einem Oberflächendruck ist die Tintenschicht die Verschleißfläche, und die Haftung auf dem Substrat die Schwachstelle. Bei einem Negativdruck schützt der Film die Tinte, und die Schnittstelle, die versagt, befindet sich im Inneren des Films.
Daraus ergeben sich drei Konsequenzen, die jeweils unterschiedliche Auswirkungen haben. Abrieb und Kratzer werden durch die Folie abgefedert, daher ist die Härte der Tinte weniger wichtig als erwartet. Die vom Käufer wahrgenommene Farbe wird durch die Folie gefiltert, sodass Folientrübung und -dicke den optischen Pfad beeinflussen. Und die Schicht, die sich ablösen kann, ist nicht nur die Grenzfläche zwischen Tinte und Folie, sondern jede Grenzfläche im Schichtaufbau.
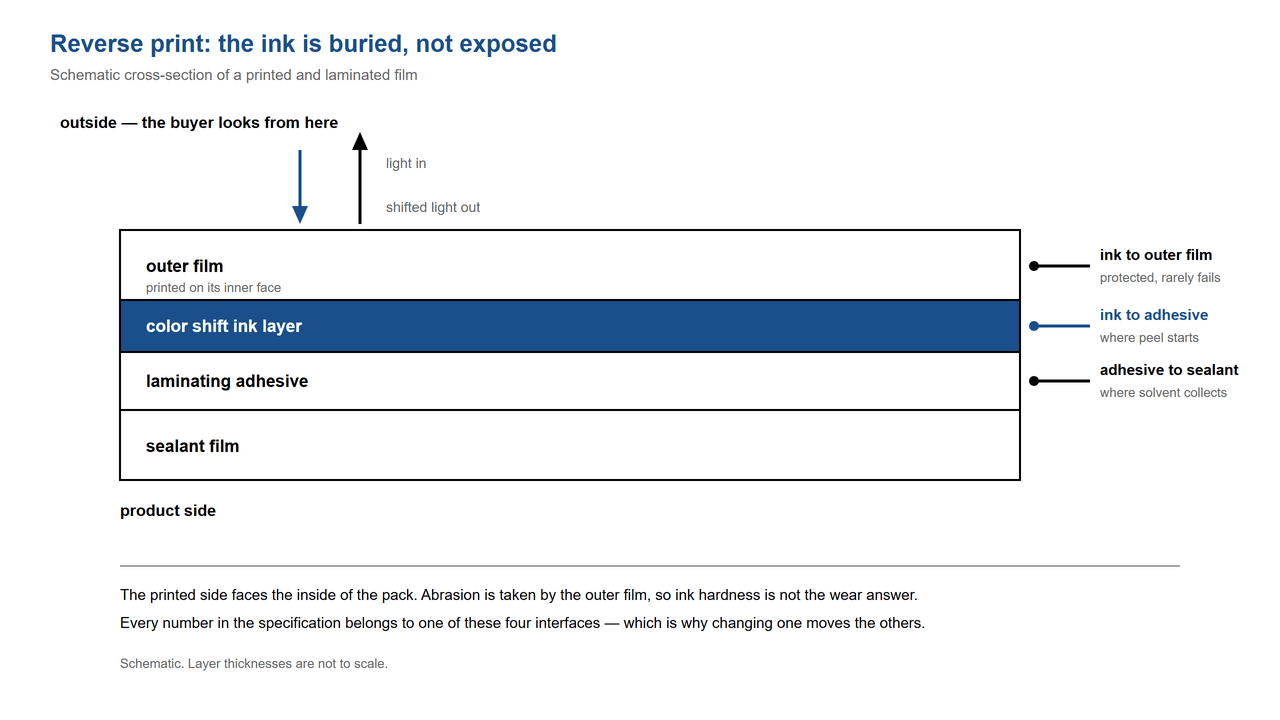
Querschnitt eines rückseitig bedruckten Laminats. Die Farbwechsel-Tintenschicht befindet sich zwischen der äußeren Folie und dem Laminierklebstoff, sodass der Betrachter den Effekt durch die Folie hindurch wahrnimmt.
Dieses Farbsystem ist für den Tiefdruck auf Nylonfolie bei einer angegebenen Druckgeschwindigkeit von 60–150 m/min und einer Produktionstemperatur zwischen 18 °C und 30 °C dokumentiert. Nylon ist kein neutrales Material. Es absorbiert Lösungsmittel anders als Polyolefine und dehnt sich, wodurch Passergenauigkeit und Trocknung unterschiedlich beeinflusst werden.
Die Viskosität ist der entscheidende Parameter: 40–60 Sekunden auf einem Zahn-2-Becher bei 23 ± 1 °C. Unterhalb dieses Bereichs verläuft die Tinte und die Zellen entleeren sich ungleichmäßig. Oberhalb dieses Bereichs kann sich die Tinte nicht sauber aus der Gravur lösen, was sich zunächst durch fleckiges Verlaufen der Farbe und später durch einen dicken, langsam trocknenden Film bemerkbar macht.
Die Temperatur ist wichtig, da sie die Viskosität verändert, ohne dass die Rezeptur verändert wird. In einer Werkstatt mit 15 °C und einer mit 32 °C werden zwei verschiedene Tinten aus derselben Trommel verwendet. Deshalb berücksichtigt unser Anwendungsdatenblatt die Umgebungstemperatur und nicht nur die Tintentemperatur.
Wenn Ihre Struktur nicht aus Nylon besteht, bleibt der Ausgangspunkt zwar bestehen, die Werte lassen sich jedoch nicht übertragen. Betrachten Sie die hier angegebenen Bänder als Referenz für dieses dokumentierte System und überprüfen Sie sie auf Ihrer eigenen Presse, bevor Sie eine Produktionsserie in Auftrag geben. Seite mit Druckanwendungen umfasst die umgebenden Prozesse.
Drei Einstellungen bestimmen das Ergebnis, und die Reihenfolge ist wichtig, da jede die nächste beeinflusst. Die Beladung legt fest, wie viel Pigment sich bewegen kann. Die Lösungsmittelmischung bestimmt, wie sich das Pigment bewegt und wie schnell der Film trocknet. Der Trockner bestimmt, ob Rückstände zurückbleiben.
Beim Tiefdruck beträgt der dokumentierte Pigmentanteil in der fertigen Tinte etwa 20 %, neben einem Kunstharz, organischen Lösungsmitteln und weiteren Additiven. Dieser Wert ist für herkömmliche Farbmittel hoch, da durch die flachen Plättchen, die jeweils einen schmalen Bereich des reflektierten Lichts beitragen, ein Farbwechseleffekt erzielt wird.
Es werden drei Mischungen spezifiziert, jeweils mit einem Geschwindigkeitsbereich. Die Verhältnisse sind Gewichtsteile angegeben, und die Etherkomponente verlangsamt die Verdunstung, wenn die Presse so langsam läuft, dass ein schnell verdunstendes Lösungsmittel in der Zelle eine Haut bilden würde.
Beachten Sie die Lücke im Quelldokument, da sie für die Laufplanung relevant ist. Der Anwendungsbereich gibt 60–150 m/min an, während die Mischungstabelle 60–200 m/min und ein späterer Absatz bis zu 250 m/min umfasst. Wir geben alle drei Werte unverändert an, anstatt sie zu mitteln, und behandeln alles außerhalb von 60–150 m/min als Fall für einen Druckversuch.
Die Trocknung erfolgt bei 60–100 °C. Die niedrigere Temperatur dient nicht der Schonung des Pigments, das anorganisch ist und bei diesen Temperaturen unbeeinflusst bleibt. Sie ist vielmehr darauf zurückzuführen, dass der Film und der darunterliegende Klebstoff ihre jeweiligen Grenzen haben und dass ein zu schnell trocknender Film Lösungsmittel unter der Haut einschließen kann.
Lösungsmittel, die in der Tinte verbleiben, verdunsten nicht einfach bei Raumtemperatur. Sie wandern während der Laminierung und Aushärtung in den Klebstoff, wo sie die Verbindung aufweichen und Blasen sowie das Ablösen der Beschichtung verursachen, für die der Klebstofflieferant verantwortlich gemacht wird.
Die Akzeptanzgrenze für dieses Tintensystem liegt bei einer Haftfestigkeit von über 1,5 N/15 mm, gemessen nach GB 8808. Dies ist eine Eigenschaft des Laminats, keine Eigenschaft der Tinte, und dieser Wert wird am häufigsten übersehen, weil die Farbe auf der Rolle korrekt aussah.
Vier Faktoren beeinflussen diesen Wert, und nur einer davon hat mit dem Pigment selbst zu tun. Die anderen drei sind prozessbedingte Entscheidungen an der Druckmaschine. Deshalb kann ein Wechsel des Bedieners die Haftfestigkeit verändern, ohne dass die Rezeptur geändert werden muss.
| Wo es beginnt | Was Sie sehen | Was zu überprüfen ist | Wer ändert es? |
|---|---|---|---|
| Tintenfilm zu dick | Die Abziehstelle ist sauber, aber nur im bedruckten Bereich schwach. | Zelltiefe im Vergleich zum 45–70 μm-Band; Pigmentbeladung über 20 % | Graveur, Tintenhersteller |
| Restlösungsmittel | Blasen oder Trübungen, die sich nach der Laminierung bilden, nicht währenddessen. | Trocknertemperatur 60–100 °C; Pressgeschwindigkeit an die verwendete Mischung anpassen | Drucker |
| Eingetrocknete Tinte und Verunreinigungen | Einzelne Stellen ohne jegliche Bindung | Zweiter Durchlauf, filtriert durch 100 Mesh, gerührt bei oder unter 1000 U/min. | Drucker |
| Tinte mit einer anderen Tinte vermischt | Durchwachsene Bindung und träges Reiseverhalten über den gesamten Lauf | Melodien und Schlagzeug wurden getrennt gehalten; nichts wurde vermischt. | Tintenhersteller, Druckmaschinenbediener |
Die Frage nach einer Ankerschicht ist gesondert zu betrachten und wird nicht allein durch das Pigment beantwortet. Ob eine solche Schicht erforderlich ist, hängt von der Oberflächenenergie des Films nach der Behandlung und vom Klebstoffsystem ab; die Entscheidung liegt daher beim Verarbeiter und dem Klebstofflieferanten. Das Pigment beeinflusst die Kohäsionskraft der Farbschicht selbst, weshalb Beladung und Schichtdicke Priorität haben.
Die für diese Tinte angegebene Gravurtiefe beträgt 45–70 μm. Dieser Bereich gibt das Volumen an: Er legt fest, wie viel flüssige Tinte bei jedem Druckvorgang aus der Druckzelle austritt und somit, wie viel Pigment tatsächlich auf den Film gelangt. Das Hinzufügen von Pigment zur Trommel und das Vertiefen der Druckzelle sind nicht austauschbar.
Die Plättchen benötigen Platz zum Ablegen. Ist der Film für die gewünschte Qualität zu dünn, treffen sie in unregelmäßigen Winkeln auf, wodurch der gewünschte Effekt verloren geht. Ist der Film zu dick, liegen sie flacher und die Laufbewegung ist besser ablesbar, allerdings besteht die Schicht, die das Laminat zusammenhält, nun größtenteils aus Pigment.
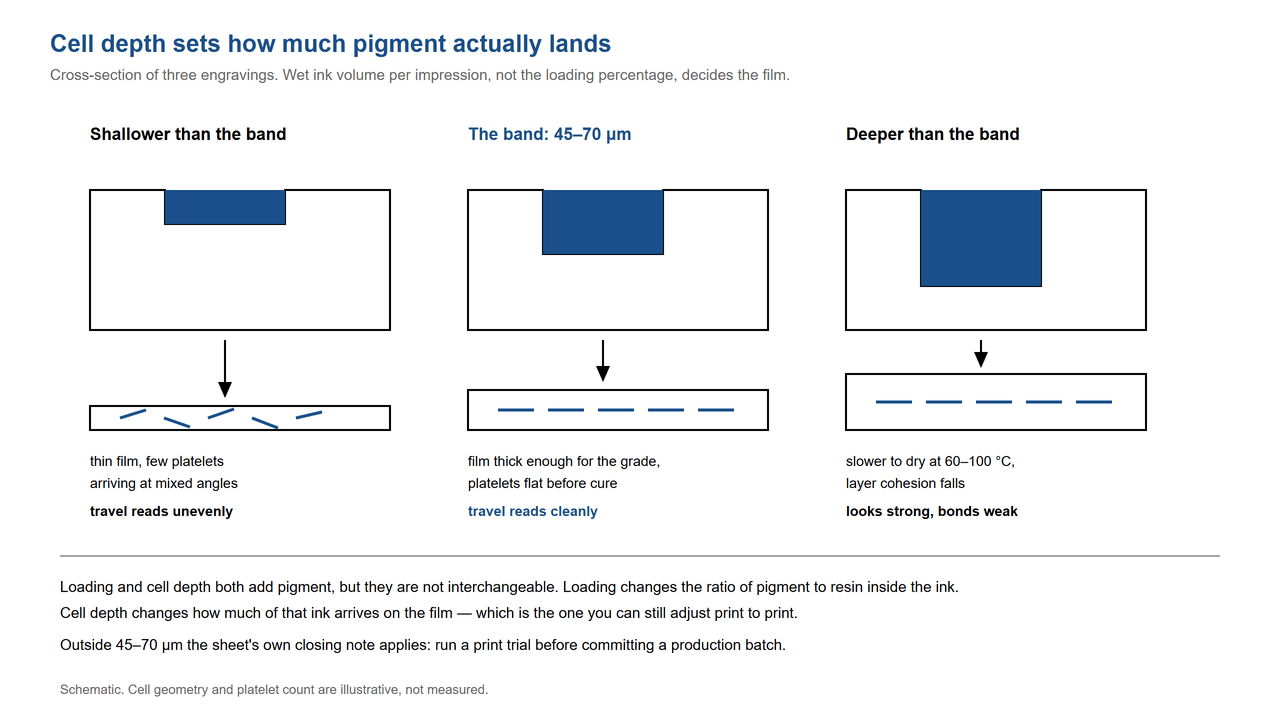
Schematischer Vergleich von Flach-, Mittel- und Tiefgravur. Das Nasstintenvolumen pro Abdruck bestimmt, wie viel Pigment übertragen wird und wie viel Platz die Plättchen zum Flachliegen haben.
Tiefe Zellen und dichte Pigmentierung verursachen ein zweites Problem, das nichts mit der Optik zu tun hat: Die Tinte setzt sich ab. Da das Pigment schwerer ist als die umgebende Harzlösung, enthält eine Trommel, die eine Stunde lang steht, nicht mehr die freigegebene Tinte. Vor Gebrauch umrühren und bei einem zweiten Druckvorgang bei maximal 1000 U/min umrühren und durch ein 100-Mesh-Sieb filtern.
Die Körnungen selbst sind schuppenförmig, und der Katalog beschreibt ihre Größe als unregelmäßige, große Schuppungen, anstatt einen Mikrometerwert anzugeben. Praktisch bedeutet dies, dass die Übereinstimmung zwischen Körnung und Zelltiefe eine Ausprobierfrage ist und nicht in einer Tabelle nachgeschlagen werden kann. optisch variabler Pigmentbereich listet auf, was zum Testen zur Verfügung steht.
Unser Anwendungsblatt empfiehlt eine dunkle Grundierung für die Tinte: vor allem Dunkelrot, Dunkelblau, Dunkelgrün, Braun und Schwarz. Dies ist kein Stilhinweis. Die Interferenzfarbe wird vor dem Hintergrund des Lichts wahrgenommen, das von den Flocken reflektiert wird. Eine dunkle Grundierung absorbiert das Licht, das den Farbwechsel sonst überstrahlen würde.
Wo für das Design ein heller Untergrund erforderlich ist, verschwindet die Verschiebung nicht, sondern verstärkt sich. Die dokumentierte Lösung besteht darin, den Pigmentanteil zu erhöhen, was jedoch erneut zu dem oben beschriebenen Zielkonflikt zwischen Schichtdicke und Haftfestigkeit führt. Betrachten Sie einen hellen Untergrund als Kostenfaktor, nicht als freie Wahl.
Für feine Linienarbeiten gibt unser Anwendungsdatenblatt messbare Grenzwerte vor, was ungewöhnlich und empfehlenswert ist: Linienbreite über 0,15 mm, Linienabstand über 0,2 mm und ein Kreuzungswinkel im Allgemeinen über 30°. Weniger Schnittpunkte sind besser. Unterhalb dieser Werte sind die Linien schmaler als die sie erfassenden Plättchen, und der Effekt nimmt an den Rändern ab.
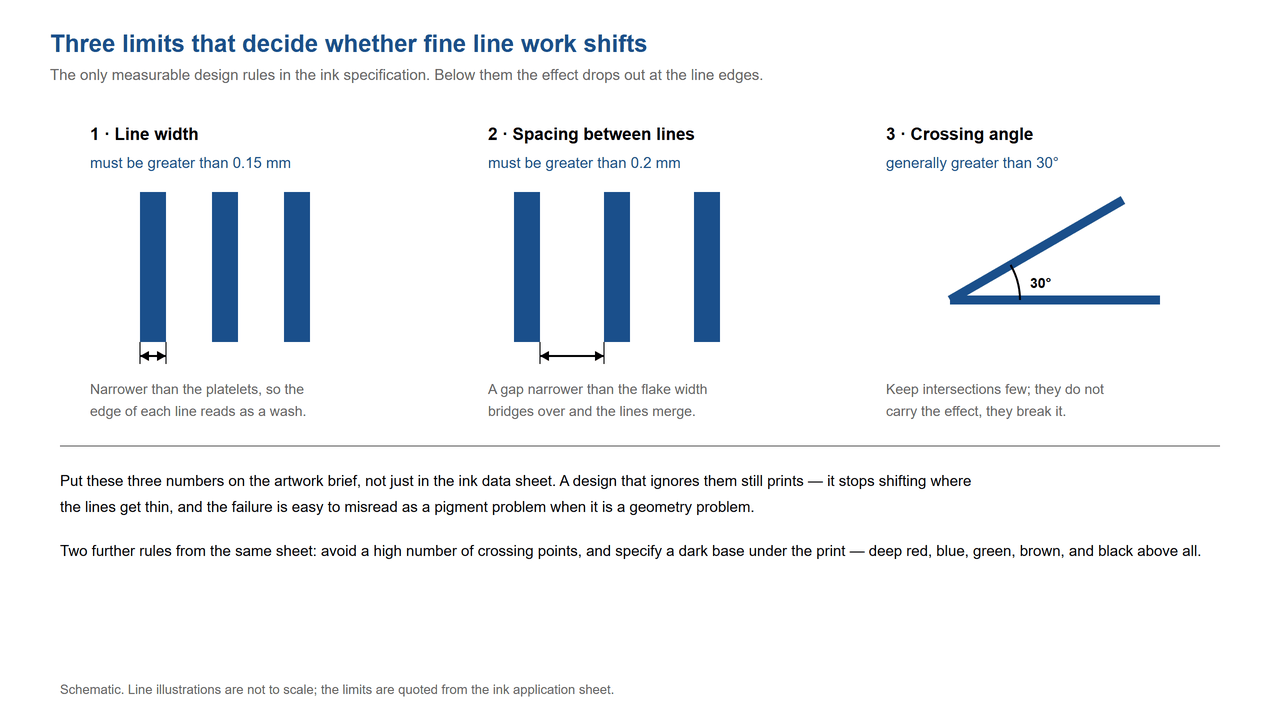
Messbare Grenzwerte für Feinliniendesigns: Mindestlinienbreite 0,15 mm, Mindestabstand 0,2 mm, Kreuzungswinkel im Allgemeinen über 30 Grad.
Die meisten Meinungsverschiedenheiten über Farbwechsellaminate entstehen durch Streitigkeiten über eine Zahl, die nie von den Beteiligten festgelegt wurde. Eine Aufteilung der Liste im Vorfeld verkürzt die Diskussion erheblich und sorgt dafür, dass ein gescheiterter Versuch sachlich und nicht persönlich genommen wird.
Die Zellentiefe obliegt dem Graveur und dem Plattenhersteller. Viskosität, Lösemittelmischung und Pigmentbeladung liegen in der Verantwortung des Tintenherstellers. Haftfestigkeit und Klebstoffsystem liegen in der Verantwortung des Verarbeiters und des Klebstofflieferanten und werden gemäß GB 8808 anhand eines von ihnen festgelegten Zielwerts gemessen. Wir sind verantwortlich für das Pigment: sein Beladungsfenster, sein Dispersionsverhalten und seine Messwerte bei einer gegebenen Schichtdicke.
Diese Aufteilung ist auch der Grund, warum das Datenblatt mit dem Hinweis endet, dass jeder Kunde eigene Tests mit seinen Parametern durchführen muss. Es handelt sich nicht um einen nachträglich hinzugefügten Haftungsausschluss, sondern um eine präzise Beschreibung der Verantwortlichkeiten in einem Vier-Parteien-Prozess.
Eine Grenze muss klar benannt werden: Diese Seite befasst sich mit Verpackungslaminaten. Sicherheitsdokumente verwenden dieselbe Pigmentfamilie für einen anderen Zweck; diese Arbeit wird auf der anderen Seite behandelt. Seite mit Anwendungen für Sicherheitsdruck eher als hier.
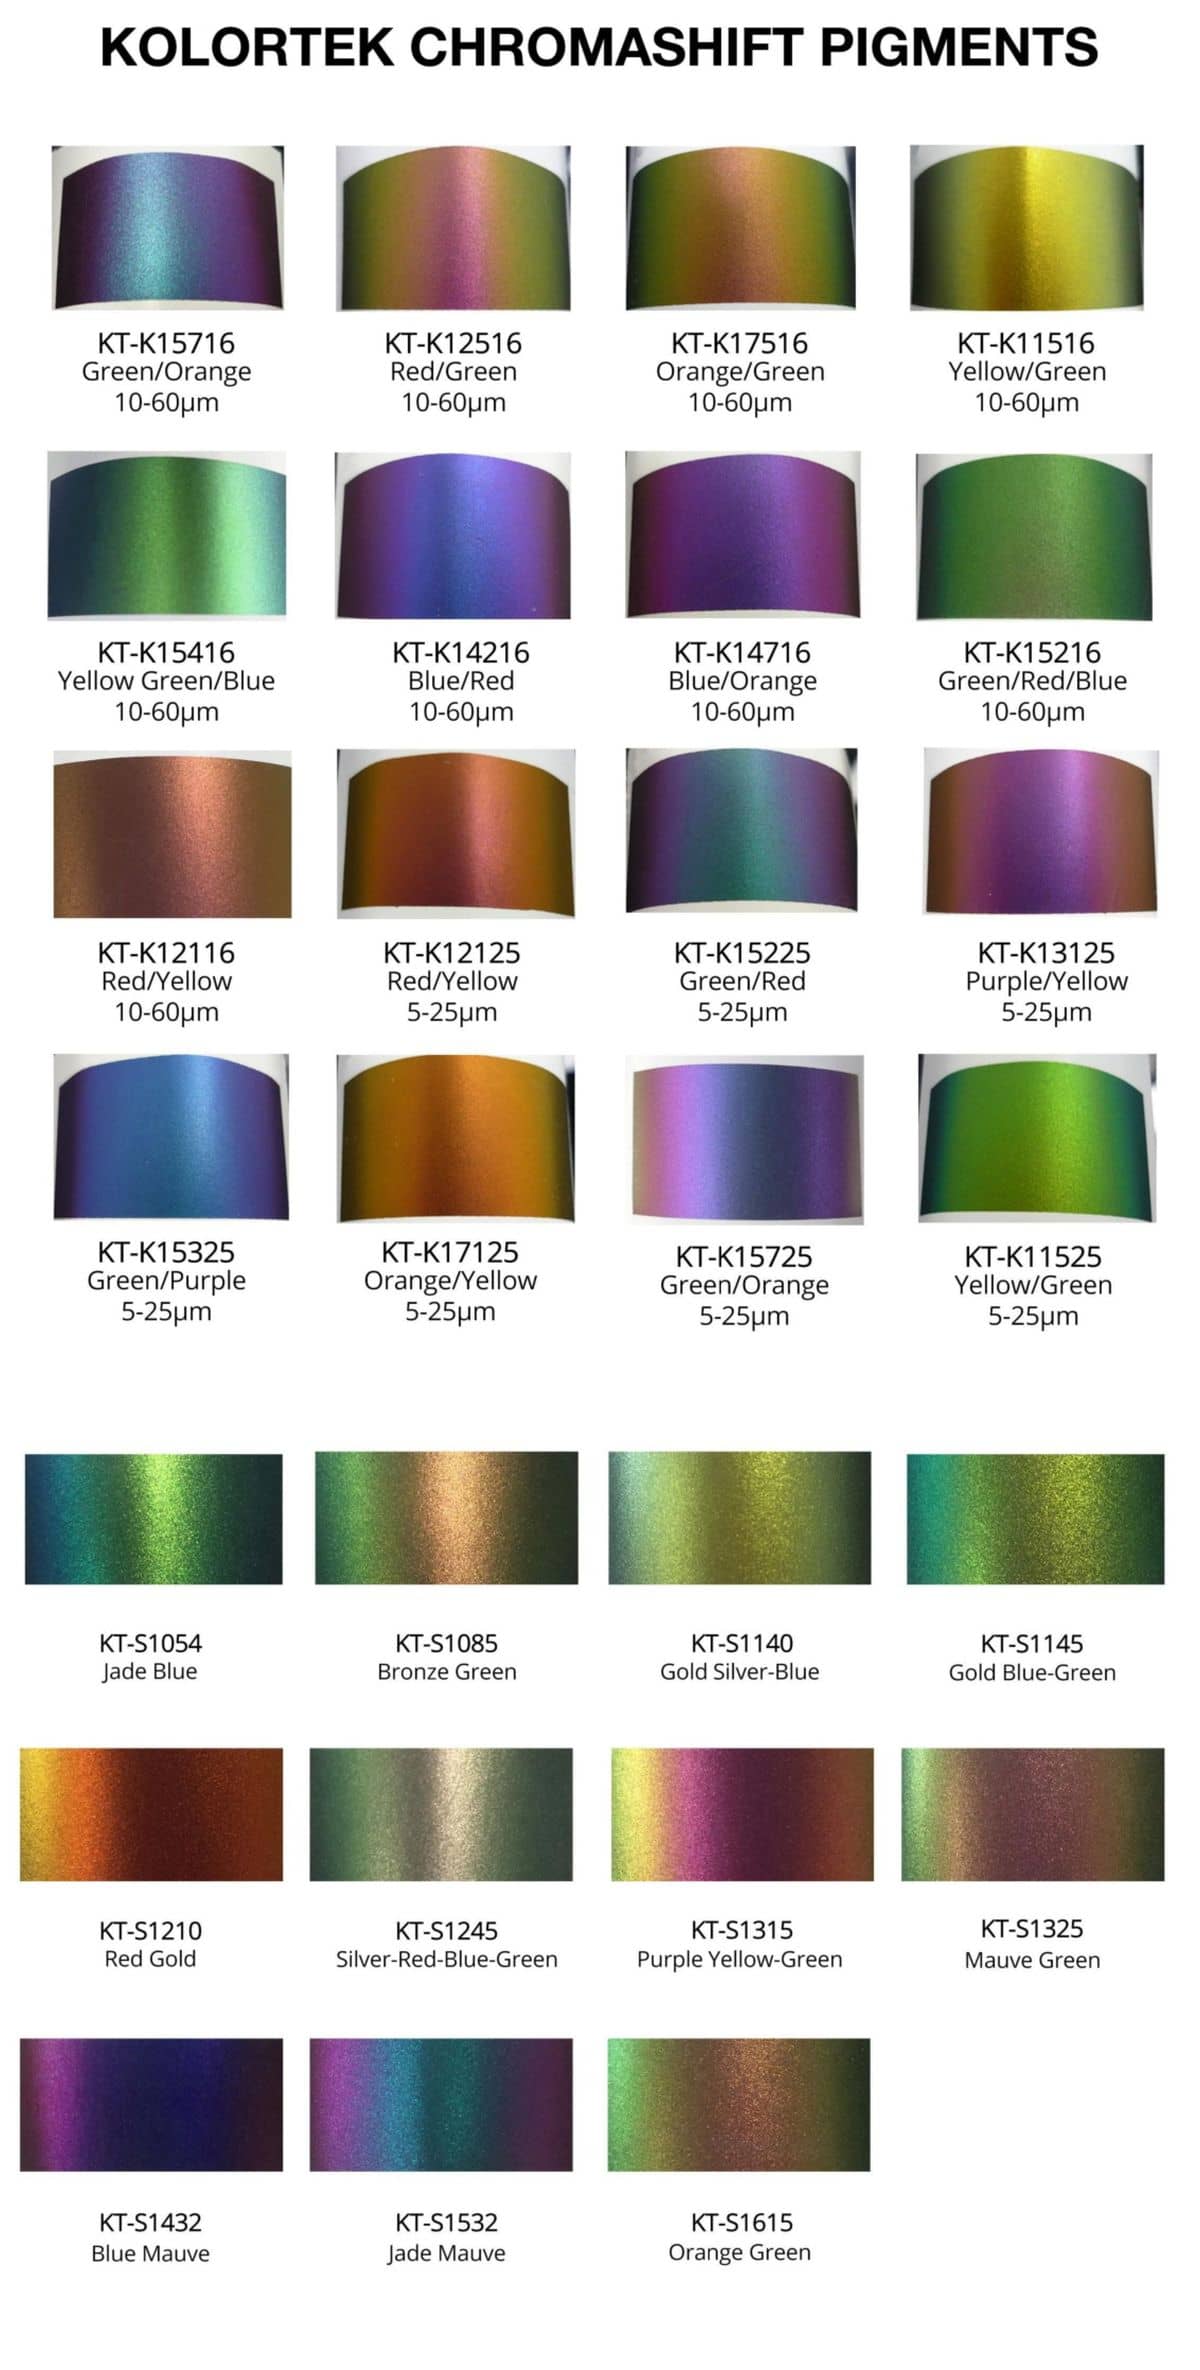
Kolortek Chromashift Pigmente
Sie lesen nun durch die äußere Folie hindurch; Klebstoff und Siegelschicht befinden sich dahinter. Die Folientrübung streut einen Teil des reflektierten Lichts, und ein hellfarbiger Klebstoff oder eine Dichtung reflektiert breitbandiges Licht durch die Lamellen zurück. Vergleichen Sie die laminierte Struktur, nicht die Rolle, mit Ihrem freigegebenen Muster.
Das ist möglich, führt aber eher zu einem schwachen als zu einem deutlichen Farbverlauf. Die bekannte Lösung für einen zu hellen Untergrund ist ein höherer Pigmentanteil, der die Farbschicht verdickt und die Haftung verbessert. Entscheiden Sie sich vor dem Gravieren der Platte, nicht erst danach, für welche der beiden Optionen Sie den Aufpreis zahlen möchten.
Tiefer liegende Zellen übertragen mehr Tinte, wodurch die Blutplättchen mehr Platz zum Flachliegen haben. Der angegebene Bereich von 45–70 μm hat jedoch seinen Grund. Jenseits dieses Bereichs trocknet der Film langsamer und die Kohäsionsfestigkeit der Schicht nimmt ab. Dieser Bereich stellt den Arbeitsbereich dar, nicht einen Grenzwert, der überschritten werden sollte.
Technische Daten und Sicherheitsdokumentation werden bereitgestellt, und Kolortek ist nach ISO 9001 zertifiziert; weitere Zertifikate sind auf Anfrage erhältlich. Ob eine fertige Verpackung die Anforderungen für den Lebensmittelkontakt oder die Migration erfüllt, hängt von Ihrer Druckfarbe, Ihrem Klebstoff und der Einhaltung der Vorschriften ab; wir zertifizieren keine fertigen Laminate.
Für die nötigen Angaben benötigen wir Ihre Filmstruktur, die geplante Gravurtiefe, die Grundfarbe unter der Tinte und die vom Verarbeiter vorgegebene Haftungsvorgabe. Mit diesen vier Informationen können wir Ihnen sagen, welche Qualität Sie testen sollten und was Sie davon erwarten können, anstatt einfach eine Probe einzusenden und auf das Ergebnis zu hoffen.
Auf Anfrage kann ein individuelles Musterpaket für Ihre Anwendung zusammengestellt werden. Die vollständige Liste der optisch variablen Sorten und ihrer verfügbaren Formen finden Sie hier: Chromashift-Kollektionskatalog.
Ein Perlglanzfleck wäscht sich aus, während die daneben liegende, einfarbige Schicht hält. Schuppen reflektieren Strahlungswärme, daher härtet dieser Fleck erst spät aus. Die Einwirkzeit, nicht das Pigment, sollte optimiert werden.
MEHR LESEN
OVI-Pigmente (Optisch Variable Tinte) sind die führende Authentifizierungspigment-Großhandelslösung für Markenschutz und Sicherheitsdruck. Sie erzeugen beeindruckende Farbwechseleffekte, die durch Scannen, Fotokopieren oder Standarddruck nicht reproduziert werden können. Die Chromashift-Serie von Kolortek bietet verifizierte Farbverläufe in über 17 Farbkombinationen und erfüllt die strengen optischen und Haltbarkeitsstandards, die von Sicherheitsdruckereien und Markeninhabern weltweit gefordert werden. Für Teams, die größere Mengen an OVI-Pigmenten bestellen, liefern wir flexible Mengen – von F&E-Mustern bis hin zu kompletten Produktionsläufen.
MEHR LESEN
Die umgekehrt gedruckte Farbwechseltinte befindet sich im Inneren des Laminats, nicht auf dessen Oberfläche. Die Beladung, die Zellentiefe und ein Haftfestigkeitsziel von 1,5 N/15 mm entscheiden über die Haltbarkeit der Packung.
MEHR LESEN
 Deutsch
 English
 Français
 Русский
 Español
 Português